La lista de verificación para reemplazar el embrague de un camión minero deja de ser un trozo de papel en el momento en que estás parado junto a un camión de transporte de 240 toneladas que ha estado bloqueando la rampa principal durante tres horas. El embrague era nuevo. La muestra de preproducción de ese lote pasó todas las pruebas de banco que realizó el proveedor: capacidad de torsión, velocidad de ráfaga, coeficiente de fricción. Pero seis meses después, media docena de camiones del mismo pedido tiemblan bajo carga en pendientes del 10%. El desmontaje revela el mismo patrón cada vez: rugosidad de la superficie del volante sentado en Ra 3,2 µm, no el ≤ 1,6 µm que requiere el material de fricción. La aprobación de la muestra nunca lo logró porque la muestra estaba atornillada a un volante adecuadamente mecanizado en un laboratorio, no a un volante reasfaltado en el campo en un taller de camiones chileno que todavía usa una esmeriladora manual.
Esa brecha, entre cómo se ve una tolerancia de calidad en el banco de pruebas de un proveedor y en qué se convierte después de 2000 horas en caminos de transporte de mineral de hierro, es donde se decide la vida útil del embrague. En auditorías de proveedores en 12 países, las flotas más confiables no son las que simplemente especifican botones de cobre sinterizado sobre revestimientos orgánicos. Son ellos los que imponen un protocolo de sustitución que trata dos variables como no negociables: la metrología del acabado del volante y verificación automatizada del ángulo de torsión. El torque manual por sí solo introduce una variación de la carga de sujeción del 15% entre los pernos de la placa de presión. Esa variación no aparece en el primer turno. Aparece cuando el disco central comienza a calentarse de manera desigual alrededor de la hora 800, mucho después de que se haya presentado la factura FOB del proveedor y se haya reducido el plazo de garantía. La lista de verificación que sigue se basa en esas lecciones de campo, integrando especificaciones Ra, pasos de validación de aprietatuercas y un protocolo de rodaje de 50 ciclos que agrega aproximadamente un 30 % a la vida útil total, para que su próximo reemplazo genere tiempo de actividad, no un informe posterior a la acción.
Inspección previa a la extracción: mediciones de referencia
Un espacio de juego libre de 3 mm decide si el embrague patina en una pendiente del 8 %, lo que cuesta entre 10.000 y 50.000 dólares por hora de tiempo de inactividad.
Antes de tocar un perno, documente tres números: juego libre en la horquilla de liberación, recorrido de la horquilla de liberación como indicador de la carga de la abrazadera y la lectura del cuentahoras. Estas líneas de base le indican si la unidad anterior falló por desgaste normal o por un error de instalación más profundo, y bloquean una referencia para la validación de la garantía. Una flota que audité perdió un pedido de embrague por valor de 50.000 dólares porque nadie registró la carga de la abrazadera previa al tirón; el proveedor rechazó un reclamo, argumentando que el incumplimiento fue un abuso. El cuentahoras mostró que el embrague había durado sólo 300 horas en una unidad de hierro sinterizado con capacidad para 2000. Sin los números, no tienes argumentos.
- Medición del juego libre: Mida la holgura entre el cojinete de liberación y los dedos del resorte del diafragma. Utilice una galga de espesores en la horquilla o mida el juego libre del pedal. Para embragues de minería de tipo tracción, apunte a 1,5–2,0 mm en el cojinete; menos de 1,0 mm y el cojinete precarga el diafragma, lo que provoca deslizamiento bajo cargas de pendiente del 8 al 12 %.
- Liberación del recorrido de la horquilla (proxy de carga de abrazadera): Desplace la horquilla de liberación desde el acoplamiento total hasta la liberación total usando un esparcidor hidráulico o una báscula de resorte. Registre el recorrido lineal de la horquilla. Las especificaciones OEM normalmente permiten una ventana de ±1,5 mm. Si el recorrido se desvía más allá de eso, los resortes del diafragma se han endurecido: la carga de la abrazadera ha disminuido, incluso si el disco parece estar en buen estado. Los atornilladores de tuercas automatizados en la fábrica eliminan la variación del 15% del torque manual que enmascara esto durante el ensamblaje, pero las comprobaciones de campo revelan fatiga real.
- Contador de horas/kilometraje actual: Registre las horas de la máquina o la lectura del odómetro. Referencia cruzada con el último registro de reemplazo. Los revestimientos orgánicos fallan antes de las 500 horas en trabajos mineros severos; Los embragues de hierro sinterizado habitualmente superan las 2.000 horas. Si una unidad sinterizada se abre a las 1200 horas, algo más la mató: probablemente el volante Ra por encima de 1,6 µm o un robo fallido. La diferencia horaria es su primera pista de diagnóstico.
Escriba estos tres valores en la orden de trabajo. Si el juego libre está dentro de las especificaciones pero la carga de sujeción se ha degradado, la falla es fatiga térmica, no abuso del conductor. Si la carga de la abrazadera está bien pero el juego libre ha desaparecido, ajuste el varillaje antes de bloquear el embrague. Los números separan un desmontaje evitable de $15,000 de un diagnóstico correcto.

Paso 1: Extracción de la transmisión y preparación del volante
Real academia de bellas artes > 1,6 µm garantiza vibración, incluso con un embrague perfecto.
La extracción de la transmisión es sencilla en los dúmperes de clase ultra, pero la preparación del volante es donde se origina la mayor parte del trabajo repetido. No es raro que un kit de embrague de $2,000 sea rechazado porque el instalador se saltó la metrología. La cara del volante debe presentar una rugosidad superficial (Ra) ≤ 1,6 µm en todo el recorrido de fricción. Cualquier cosa más áspera hace que los botones de fricción de hierro sinterizado se enganchen y suelten microscópicamente, generando una vibración torsional que el cubo del amortiguador no puede absorber.
- Especulación: Ra 1,0–1,6 µm, medido en paralelo y perpendicular a la rotación, utilizando un perfilómetro de aguja con una longitud de corte de 0,8 mm.
- Detección: Los puntos calientes, las comprobaciones térmicas o las ranuras con una profundidad superior a 0,15 mm no se pueden mecanizar en volantes de minería de doble placa; la pérdida de paso reduce la reserva de sujeción. Reemplace el volante.
- Consecuencia: Real academia de bellas artes > 1,6 µm provoca vibraciones desde el primer ciclo cargado. Una vez que comienza el rayado, los discos se asientan de manera desigual y los puntos calientes migran hacia la placa de presión, degradando permanentemente la uniformidad de la carga de sujeción.
Los talleres mecánicos que dan servicio a los camiones de carretera suelen aspirar a Ra 2,5–3,2 µm, lo que es aceptable para revestimientos orgánicos pero letal para el hierro sinterizado. Los embragues de minería funcionan con una carga de sujeción de 2000 a 4500 kg; la interfaz amplifica cada imperfección de la superficie hasta convertirla en un temblor de 15 a 20 Hz que los conductores sienten a través del chasis. Este estremecimiento no es una característica de compromiso: es una señal de falla temprana que le costará a una rampa bloqueada entre 10 000 y 50 000 dólares por hora.
Después de esmerilar o tornear, lave el volante con un solvente que no deje residuos para eliminar las virutas metálicas. Incluso un aumento de 0,5 µm debido a la arena incrustada invalidará la lectura de Ra. Confirmar el acabado final con un perfilómetro calibrado y registrar los valores en la hoja de trabajo. Si el taller no puede producir un informe del perfilómetro, no continúe con el montaje.

Paso 2: Instalación del cojinete piloto y del cojinete de liberación
El exceso de embalaje en un rodamiento piloto provoca bloqueo y arrastre hidráulico; lubrique exactamente según las especificaciones.
El cojinete piloto y el cojinete de liberación en el embrague de un camión minero no son componentes intercambiables genéricos. Controlan la alineación del eje de entrada y el desenganche limpio bajo cargas de sujeción de 2000 a 4500 kg. Un cojinete piloto asentado a 0,5 mm demasiado poco profundo desalinea el eje de entrada de la transmisión, lo que obliga al cojinete de liberación a trabajar fuera del eje. Esa carga fuera del eje reduce en un 40 % la vida útil del cojinete de desembrague en aplicaciones de embrague de hierro sinterizado, donde las temperaturas del lado del volante superan habitualmente los 400 °C durante los tirones de rampa en pendientes del 10 %. La profundidad del asiento debe coincidir exactamente con el piso avellanado del talón; el nivel al ras no es una decisión de criterio, es una lectura del indicador de cuadrante.
- Tolerancia de profundidad de asiento: ±0,1 mm: Utilice un micrómetro de profundidad, no una báscula de bolsillo. Un rodamiento piloto accionado a 0,2 mm de profundidad precarga el rodamiento del eje de entrada y genera cargas de empuje para las que la caja de transmisión no fue diseñada.
- Corredera del cojinete de desembrague: recubrimiento de película seca de PTFE, no grasa húmeda: La grasa húmeda en el manguito del cojinete de desembrague acumula polvo del embrague y se convierte en pasta abrasiva. Una película de PTFE seca evita el deslizamiento sin atraer contaminantes. Reemplace el manguito si las marcas superan los 0,1 mm de profundidad.
- Comprobación del juego axial del eje después de la instalación del rodamiento: 0,05–0,15 mm: Haga girar el eje de entrada con la mano con un indicador de cuadrante en la punta. Juego axial cero significa que el rodamiento piloto está atascado. 0,3 mm o más indica que el orificio del rodamiento está desgastado sobredimensionado. Ambas condiciones desactivarán el cojinete de liberación dentro de 200 horas en un ciclo de camión de acarreo.
En el caso de los embragues de diafragma de tipo tracción, comunes en los transportistas de clase ultra, el cojinete de liberación se tira, no se empuja. Los requisitos de lubricación siguen siendo idénticos, pero se deben inspeccionar las estrías del soporte del rodamiento para detectar posibles rozaduras. Un cojinete de desembrague en un embrague de tracción no simplemente arrastrará: impedirá el acoplamiento total, deslizará el embrague en cada arranque de rampa cargado y quemará revestimientos de hierro sinterizado que están diseñados para soportar un calor de deslizamiento sostenido de 600°C, no 900°C. El cojinete de liberación de $80 destruye un conjunto de embrague de $2000 en un turno cuando se instala incorrectamente.

Paso 3: Conjunto de disco de embrague y placa de presión
El torque manual varía la carga de la abrazadera en un 15%; los atornilladores de tuercas no lo hacen.
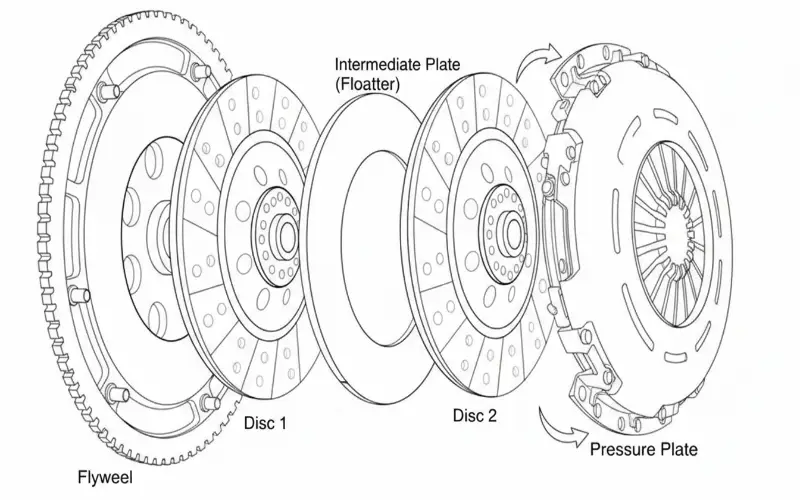
Los consejos de servicio estándar le indican que apriete uniformemente los pernos de la placa de presión con una llave calibrada. El consejo es incorrecto porque ignora la física de la variación de la fricción entre pernos. En un embrague de doble disco con fuerza de sujeción de 4.500 kg, una diferencia del 15 % en la precarga de los pernos adyacentes deforma el resorte del diafragma lo suficiente como para crear una tensión desigual y un sobrecalentamiento local. La única forma de eliminar esta variable es eliminar por completo el juicio manual.
- Secuencia de estrellas de tres pasadas: Comience desde los orificios para las clavijas de alineación. Ejecute el paso uno hasta aproximadamente el 30 % del par final, el paso dos hasta el 70 % y el paso tres hasta alcanzar el par máximo. Nunca salte directamente al torque final. El paso intermedio permite que la cubierta se asiente en escuadra sobre el escalón del volante.
- Validación automatizada del corredor de tuercas: Utilice un aprietatuercas de CC programable con monitoreo de ángulo de torsión. Establezca la ventana de aceptación en ±3% del par objetivo y una rotación mínima antes del umbral de rendimiento. La llave digital almacena la curva de torsión-ángulo por perno. Si algún sujetador no muestra una pendiente lineal limpia, cancele y verifique si hay contaminación o desalineación en la rosca.

Paso 4: Reinstalación y alineación de la transmisión
Una desalineación superior a 0,3 mm elimina la superficie de fricción de 50 ciclos instalada de fábrica.
Después de apretar la placa de presión y preajustar el mecanismo de liberación, aparece el modo de falla más grave e invisible: forzar el eje de entrada de la transmisión a través de un disco desalineado. Los botones de cobre sinterizado de un embrague minero de doble placa sobreviven a 600 °C continuos, pero no sobreviven a un cubo amartillado. Antes de que la transmisión salga del gato, verifique que el cubo del disco de embrague esté en el punto muerto con el orificio piloto del volante utilizando un eje de alineación exclusivo, nunca una herramienta universal de plástico, que se desvía bajo el peso de un conjunto de placa doble.
- Control de descentramiento radial: Monte un indicador de cuadrante en la cara del volante y gire el conjunto de la placa de presión. El descentramiento total indicado en el diámetro interior de la estría del disco no debe exceder los 0,15 mm. Un descentramiento mayor significa que el disco quedó sujeto descentrado durante el torque; retroceda y vuelva a secuenciar los pernos de la cubierta.
- Arrastre de la punta del eje de entrada: Cubra ligeramente el cojinete piloto con grasa de molibdeno para altas temperaturas, pero seque la punta del eje. La migración de grasa hacia las caras del disco provoca puntos calientes que reducen la vida útil en un 40% o más. Deslice la transmisión hacia adelante hasta que la punta del eje roce el cojinete piloto, luego gire la brida de salida para sentir la rigidez; cualquier atascamiento significa que ya está flexionando el cubo del disco.
- Uniformidad del espacio entre campanas: Nunca lleve la transmisión a su posición original con pernos. Mida el espacio entre la brida del campanario y el motor en cuatro cuadrantes; los cuatro deben estar dentro de 1,5 mm antes de insertar un solo perno. El espacio desigual indica un eje de entrada amartillado que cargará lateralmente el cubo del amortiguador de disco y producirá vibración en el momento en que el camión suba su primera rampa del 8%.
En los embragues de minería de tipo tracción, el yugo del cojinete de liberación debe quedar en escuadra contra los dedos del diafragma antes de que la transmisión esté completamente asentada. Una desalineación angular de 2° aquí se traduce en una caída del 15% en carga de sujeción efectiva—la misma pérdida de carga evitada mediante el torque automático con aprietatuercas en el banco. Si luchaste contra la transmisión, retírala. Los 45 minutos perdidos ahora superan a una rampa bloqueada de 20.000 dólares por hora más tarde.

Paso 5: Ajuste del embrague y configuración del juego libre del pedal
Una desviación del juego libre superior a 2 mm puede reducir la fuerza de sujeción de la placa doble en un 20 % en una pendiente del 10 %.
Ajuste el juego libre del pedal según las especificaciones del OEM, generalmente de 15 a 20 mm para embragues de minería de tipo tracción. En los dúmperes de clase ultra que descienden una pendiente del 12 % con una fuerza de sujeción de 4500 kg, incluso un error de 3 mm permite que el cojinete de liberación se desplace sobre los dedos del diafragma. En 50 ciclos, ese contacto continuo eleva la temperatura de los dedos más allá del umbral de templado, lo que reduce permanentemente la carga de la abrazadera.
Mida en la almohadilla del pedal, no en el varillaje. Utilice una regla de acero rígida anclada al cortafuegos. No confíe en la compresión de la alfombrilla del suelo de la cabina. En conjuntos de tipo tracción de placa doble, verifique el juego libre con el motor apagado y el sistema de asistencia de aire completamente purgado. Si la especificación requiere 18 mm y usted mide 14 mm, ajuste el yugo del varillaje en incrementos de media vuelta hasta llegar a 18 mm ±1 mm.
- Juego libre tipo pull: 15–20 mm en el pedal. Menos de 12 mm precarga el cojinete de liberación y reduce la vida útil en un 30 %.
- Juego libre tipo push: 12 a 18 mm. Exceder los 20 mm corre el riesgo de un desacoplamiento incompleto, lo que provoca choque de engranajes y daños al sincronizador en las transmisiones Cat 797-series.
- Validación posterior al ajuste: Pise el pedal 10 veces y vuelva a medir. Una variación superior a 1,5 mm indica una inclinación del varillaje asistido por aire o un pasador de horquilla desgastado; reemplácelo antes de regresar el camión a la rampa.
Después de establecer el juego libre, escuche en ralentí con el embrague acoplado. Un chirrido que desaparece cuando pisas ligeramente el pedal indica que un cojinete de liberación aún está en contacto. Ese ruido no es un sonido de asentamiento: es un desgaste de metal con metal que avanza hacia el agarrotamiento del rodamiento. Corríjalo ahora o programe una extracción a mitad de rampa en menos de 800 horas.
Procedimiento de rodaje: primeros 50 ciclos de carga
Si omite el rodaje, perderá hasta el 30 % de la vida útil del embrague.
La mayoría de las guías de instalación le dicen que "se lo tome con calma durante las primeras 500 millas".’ Ese consejo no tiene valor para un dúmper de clase ultra que tira de pendientes de 8 a 12 % con un conjunto de doble placa de carga de abrazadera de 2000 a 4500 kg. Los revestimientos orgánicos fallan a 250°C. Sinterizado Los botones de cobre soportan 600 °C continuos, pero solo si la capa de fricción se asienta uniformemente en toda la cara del disco. Un robo genérico de servicio liviano no genera suficiente calor interfacial para transferir el material de manera uniforme. Obtienes parches vidriados, puntos calientes locales y la vibración que vuelve locos a los operadores a la hora 200.
El protocolo no negociable es de 50 ciclos de carga moderada, ejecutados inmediatamente después de la instalación. Un 'ciclo’ significa accionar el embrague bajo carga para mover el camión desde parado hasta aproximadamente 15 km/h en terreno llano y luego desactivarlo. No exceda el 50% del acelerador. No patine el embrague durante más de 3 segundos por activación. El objetivo es generar temperaturas interfaciales constantes y moderadas (entre 180 °C y 220 °C en la superficie de fricción) en cada ciclo. Esta ventana de temperatura activa la matriz de bronce sinterizado sin causar manchas localizadas o ebullición de resina en los anillos de fricción del cubo del amortiguador.
- Error 1: Patinaje al ralentí en una rampa.: Un camión de clase ultra cargado, sostenido en una pendiente con embrague patinado, eleva la temperatura del disco más allá de los 400°C en menos de 5 segundos. Esto endurece la capa de fricción exterior y crea una superficie vidriosa que nunca se asienta. Necesitará un disco nuevo dentro de 500 horas.
- Error 2: saltarse las comprobaciones manuales de juego libre entre ciclos: La carga de la abrazadera cambia a medida que el material de fricción se comprime durante los primeros 20 ciclos. El juego libre del pedal debe medirse cada 10 ciclos. Permita una reducción de 2 a 3 mm desde el ajuste inicial; ajuste el varillaje para mantener el juego libre especificado por el fabricante (normalmente 38-42 mm para un tipo pull embrague de diafragma en un dúmper de 100 toneladas).
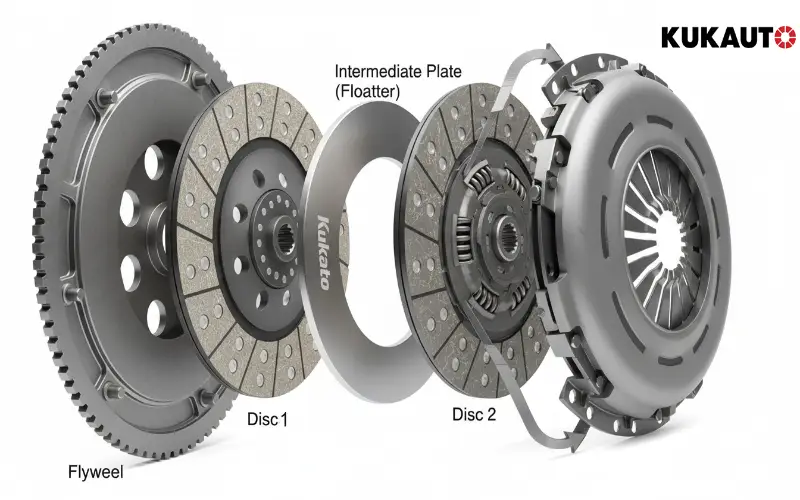
- Error 3: Usar el freno motor durante el rodaje: Los picos de par inverso de un freno de motor pueden separar la placa intermedia antes de que las superficies de fricción se hayan acoplado. Esto crea pasos de desgaste desiguales en los pasadores de accionamiento. Utilice los frenos de servicio sólo durante los primeros 50 ciclos.
Datos de pruebas internas de conjuntos de placas de presión apretadas con corredores de tuercas automatizados—que elimina la variación del 15% en la carga de sujeción que se obtiene de las secuencias de torsión manual—muestra que un rodaje de 50 ciclos evita la microsoldadura de carga puntual que causa la deformación temprana de la placa intermedia. Una deformación de tan solo 0,15 mm en la placa intermedia es suficiente para crear una frecuencia de vibración permanente. Un protocolo de asentamiento estructurado añade aproximadamente 3 horas al trabajo de instalación. La alternativa es una pérdida de producción de entre $10 000 y $50 000 por hora cuando una rampa principal queda bloqueada por un embrague defectuoso a las 600 horas en lugar de a las 2000.
Conclusión
Saltarse la medición de Ra en el volante o confiar en el torque manual en los pernos de la placa de presión no se presenta como una falla en el primer turno. Aparece como una vibración que el conductor no puede explicar 400 horas después, o un punto caliente que deforma la placa intermedia y deja fuera a un transportista en una pendiente del 8%. Una rampa principal bloqueada cuesta entre 10 000 y 50 000 dólares por hora de producción perdida, y la causa principal se remonta a la variación del 15 % en la carga de sujeción que un atornillador de tuercas automatizado habría eliminado. El protocolo de rodaje de 50 ciclos compra un 30% más de vida útil, no porque sea agradable tenerlo, sino porque obliga al botones de cobre sinterizado para que se asienten uniformemente antes de enfrentarse a un calor continuo de 600°C y 4.500 kg de fuerza de sujeción.
Los pasos de la lista de verificación que acaba de leer no son negociables para ningún embrague que se instale en un dúmper de clase ultra. Lo que cambia todo es comenzar con un kit que ya ha pasado por la instalación en banco de 50 ciclos, la validación de torque de la placa de presión y la certificación del material de fricción incluso antes de que la caja llegue a su muelle. Puede examinar los kits de embrague de minería aquí que se envían con estos informes de pruebas de fábrica exactos, por lo que la única variable que queda el día de la instalación es qué tan limpia está la campana.
Preguntas frecuentes
¿Cuáles son las primeras señales de advertencia de una falla en el embrague de un camión minero?
Los primeros signos claros son resbalones en una pendiente, olor a fricción quemada y un juego libre del pedal que se reduce a cero. Una vez que cae la carga de la abrazadera, la operación continua daña el volante y. Detenga la operación tan pronto como se detecte un deslizamiento; atraparlo antes de que entre en contacto con el metal.
¿Cuánto tiempo lleva el típico reemplazo del embrague de un camión minero en un transportista de clase ultra?
Planifique entre 12 y 16 horas con una tripulación de dos personas, incluida la preparación del volante. Si es necesario reemplazar el volante debido al grosor o a los límites de Ra, agregue de 4 a 6 horas. Programe el reemplazo durante una parada en boxes planificada para proteger los objetivos de transporte.
¿Puedo reparar el volante de un camión minero en lugar de reemplazarlo?
Sí, pero solo si puede alcanzar Ra ≤ 1,6 µm sin caer por debajo del espesor mínimo del fabricante. Cualquier cosa más áspera garantiza vibraciones y puntos calientes. Mida con un perfilómetro; nunca confíe únicamente en lo visual.
¿Cuál es la diferencia entre los embragues de minería de tipo empuje y de tracción, y por qué es importante?
Los embragues de tipo empuje se liberan empujando los dedos del diafragma hacia adentro; los embragues de tracción los tiran hacia afuera. Si no coinciden el cojinete de desembrague o la horquilla, se destruyen instantáneamente ambos componentes. Confirme el tipo correcto en la hoja de especificaciones OEM antes de ordenar cualquier kit.
¿Con qué frecuencia se debe inspeccionar el juego libre del embrague del camión minero durante la operación?
Inspeccione el juego libre al comienzo de cada turno. Un espacio de 3 mm es la base de referencia en frío absoluto; si desaparece, el embrague está precargado y patinará bajo carga. Vuelva a verificar después del primer ciclo de carga y registre el valor.