Контрольный список замены сцепления карьерного самосвала перестает быть бумажкой в тот момент, когда вы стоите рядом с 240-тонным самосвалом, который уже три часа блокирует главный съезд. Сцепление было совершенно новым. Предсерийный образец из этой партии прошел все стендовые испытания, проведенные поставщиком: крутящий момент, скорость разрыва, коэффициент трения. Но спустя полгода полдюжины грузовиков того же заказа трясутся под нагрузкой на 10-процентном уклоне. Разборка каждый раз показывает одну и ту же картину: шероховатость поверхности маховика имеет значение Ra 3,2 мкм, а не ≤ 1,6 мкм, которое требуется для фрикционного материала. Одобрение образца так и не было получено, потому что образец был прикреплен болтами к правильно обработанному в лаборатории маховику, а не к маховику, отремонтированному в полевых условиях в чилийской мастерской по производству грузовых автомобилей, где до сих пор используется ручная шлифовальная машина.
Этот разрыв – между тем, как выглядит допуск по качеству на испытательном стенде поставщика, и тем, каким он становится после 2000 часов работы на дорогах для перевозки железной руды – и определяет срок службы сцепления. По данным аудита поставщиков в 12 странах, самые надежные автопарки — это не те, которые просто используют кнопки из спеченной меди вместо органических облицовок. Именно они обеспечивают соблюдение протокола замены, который рассматривает две переменные как не подлежащие обсуждению: метрологию окончания маховика и автоматическая проверка угла крутящего момента. Только крутящий момент руки приводит к разнице нагрузки на зажим на болтах нажимного диска на 15%. Этот вариант не проявляется в первую смену. Он появляется, когда центральный диск начинает неравномерно нагреваться около 800 часов, спустя много времени после того, как поставщик получил счет-фактуру FOB и гарантийный срок сузился. Приведенный ниже контрольный список основан на этих практических уроках — он включает в себя характеристики Ra, этапы проверки гайковертов и протокол обкатки в 50 циклов, который увеличивает общий срок службы примерно на 30 %, поэтому ваша следующая замена генерирует время безотказной работы, а не отчет о последствиях.
Предварительная проверка: базовые измерения
Зазор свободного хода в 3 мм определяет, будет ли проскальзывать ваше сцепление при уклоне 8%, что обходится в 10–50 тысяч долларов за час простоя.
Прежде чем прикасаться к болту, зафиксируйте три числа: свободный ход вилки отпускания, ход вилки отпускания как показатель нагрузки на зажим и показания счетчика моточасов. Эти базовые показатели сообщают вам, вышел ли старый блок из строя из-за нормального износа или более серьезной ошибки при установке, и фиксируют ссылку для проверки гарантии. Один автопарк, который я проверял, потерял заказ на сцепление на 50 тысяч долларов, потому что никто не зафиксировал нагрузку на зажим перед натяжением; Поставщик отклонил претензию, заявив, что отказ является злоупотреблением. Счетчик часов показал, что сцепление проработало всего 300 часов на блоке из спеченного железа, рассчитанном на 2000 часов. Без цифр у вас нет аргументов.
- Измерение свободной игры: Измерьте зазор между выжимным подшипником и пальцами диафрагменной пружины. Используйте щуп на вилке или измерьте свободный ход педали. Для прижимных горнодобывающих муфт ориентируйтесь на 1,5–2,0 мм на подшипнике; менее 1,0 мм, и подшипник создает предварительную нагрузку на диафрагму, вызывая проскальзывание при уклоне нагрузки 8–12%.
- Освободите ход вилки (прокси-сервер фиксированной нагрузки): Переместите выжимную вилку из положения полного зацепления в положение полного выключения с помощью гидравлического расширителя или пружинных весов. Запишите линейное перемещение вилки. OEM-спецификации обычно допускают окно ±1,5 мм. Если ход отклоняется от этого значения, диафрагменные пружины сработали — нагрузка на зажим упала, даже если диск выглядит исправным. Автоматизированные гайковерты на заводе устраняют 15-процентное отклонение крутящего момента от руки, которое маскирует это во время сборки, но проверки на местах показывают реальную усталость.
- Счетчик часов/текущий пробег: Запишите часы работы машины или показания одометра. Перекрестная ссылка с последней записью замены. Органические облицовки выходят из строя в течение 500 часов при тяжелых условиях эксплуатации в горнодобывающей промышленности; Срок службы муфт из спеченного железа обычно превышает 2000 часов. Если спеченный блок открывается через 1200 часов, его погубило что-то другое — вероятно, Ra маховика выше 1,6 мкм или неудачная обкатка. Разница в часах — ваш первый диагностический ключ.
Запишите эти три значения в рабочем задании. Если свободный ход находится в пределах спецификации, но нагрузка на зажим ухудшилась, причиной неисправности является термическая усталость, а не злоупотребление водителем. Если нагрузка на зажим в порядке, но свободный ход отсутствует, отрегулируйте тягу, прежде чем приступать к эксплуатации сцепления. Цифры отделяют предотвратимый демонтаж стоимостью 15 000 долларов от правильного диагноза.

Шаг 1: Снятие коробки передач и подготовка маховика
Ра > Толщина 1,6 мкм гарантирует дрожание даже при идеальном сцеплении.
Снятие трансмиссии на самосвалах ультра-класса не составляет труда, но основная часть доработок приходится на подготовку маховика. Нередко комплект сцепления стоимостью 2000 долларов оказывается непригодным из-за того, что установщик проигнорировал метрологию. Поверхность маховика должна иметь шероховатость поверхности (Ra) ≤ 1,6 мкм по всей траектории трения. Что-нибудь более грубое приводит к тому, что фрикционные кнопки из спеченного железа микроскопически захватываются и освобождаются, создавая крутильную вибрацию, которую ступица демпфера не может поглотить.
- Спецификация: Ra 1,0–1,6 мкм, измерено параллельно и перпендикулярно вращению с использованием щупового профилометра с длиной отсечки 0,8 мм.
- Обнаружение: Горячие точки, термопроверки или канавки глубиной более 0,15 мм не могут быть обработаны на двухдисковых горных маховиках; потеря шага уменьшает запас зажима. Замените маховик.
- Последствие: Ра > Размер 1,6 мкм вызывает дрожание при первом цикле загрузки. Как только начинаются задиры, ложе диска становится неравномерным, и горячие точки мигрируют в прижимной диск, постоянно ухудшая равномерность нагрузки на зажим.
Механические мастерские, обслуживающие грузовые автомобили, часто стремятся к Ra 2,5–3,2 мкм, что приемлемо для органических покрытий, но смертельно для спеченного железа. Муфты шахтные работают при нагрузке зажима 2000–4500 кг; интерфейс усиливает каждый дефект поверхности до дрожи частотой 15–20 Гц, которую водители ощущают через шасси. Эта дрожь не является характеристикой вовлечения — это ранний признак отказа, который будет стоить блокировку рампы в 10 000–50 000 долларов в час.
После шлифовки или точения промойте маховик неостаточным растворителем, чтобы удалить металлическую стружку. Даже подъем на 0,5 мкм из-за встроенного песка сделает показания Ra недействительными. Подтвердите окончательную отделку с помощью калиброванного профилометра и запишите значения в листе работ. Если цех не может предоставить отчет профилометра, не приступайте к сборке.

Шаг 2. Установка направляющего и выжимного подшипников
Чрезмерное уплотнение направляющего подшипника приводит к гидравлической блокировке и торможению — смазывайте точно в соответствии со спецификацией.
Направляющий подшипник и выжимной подшипник сцепления карьерного самосвала не являются стандартными заменяемыми компонентами. Они контролируют соосность входного вала и чистое расцепление при зажимных нагрузках 2000–4500 кг. Направляющий подшипник, посаженный на 0,5 мм слишком поверхностно, смещает входной вал коробки передач, заставляя выжимной подшипник работать вне оси. Такая внеосевая нагрузка сокращает срок службы выжимных подшипников на 40 % в сцеплениях из металлокерамики, где температура со стороны маховика обычно превышает 400 °C во время пробуксовки на рампе на 10 % уклоне. Глубина посадки должна точно соответствовать полу зенковки маховика: заподлицо – это не критерий, а показания циферблатного индикатора.
- Допуск глубины посадки: ±0,1 мм: Используйте микрометр глубины, а не карманные весы. Ведущий подшипник глубиной 0,2 мм создает предварительную нагрузку на подшипник первичного вала и создает осевые нагрузки, на которые корпус трансмиссии не рассчитан.
- Ползун выжимного подшипника: сухое пленочное покрытие из ПТФЭ, а не влажная смазка: Влажная смазка на втулке выжимного подшипника собирает пыль сцепления и превращается в шлифовальную пасту. Сухая пленка из ПТФЭ предотвращает прерывистое скольжение, не притягивая при этом загрязнения. Замените втулку, если глубина царапин превышает 0,1 мм.
- Проверка осевого люфта вала после установки подшипника: 0,05–0,15 мм: Проверните входной вал вручную, держа индикатор на носу. Нулевой люфт означает, что направляющий подшипник заедает. 0,3 мм и более сигнализируют о том, что отверстие подшипника изношено слишком сильно. Оба условия приведут к выходу из строя выжимного подшипника в течение 200 часов работы самосвала.
В диафрагменных сцеплениях тягового типа, распространенных на самосвалах ультра-класса, выжимной подшипник вытягивается, а не толкается. Требования к смазке остаются теми же, но шлицы держателя подшипника необходимо проверять на предмет истирания. Заклинивающий выжимной подшипник на прицепном сцеплении не будет просто тянуться — он будет препятствовать полному включению, проскальзывать при каждом запуске нагруженной рампы и сжигать спеченные железные накладки, которые рассчитаны на устойчивое нагрев при скольжении при температуре 600°C, а не 900°C. Выжимной подшипник стоимостью 80 долларов разрушает узел сцепления стоимостью 2000 долларов за одну смену, если установлен неправильно.

Шаг 3. Сборка диска сцепления и нажимного диска
Крутящий момент руки меняет нагрузку зажима на 15 %, а гайковерты этого не делают.
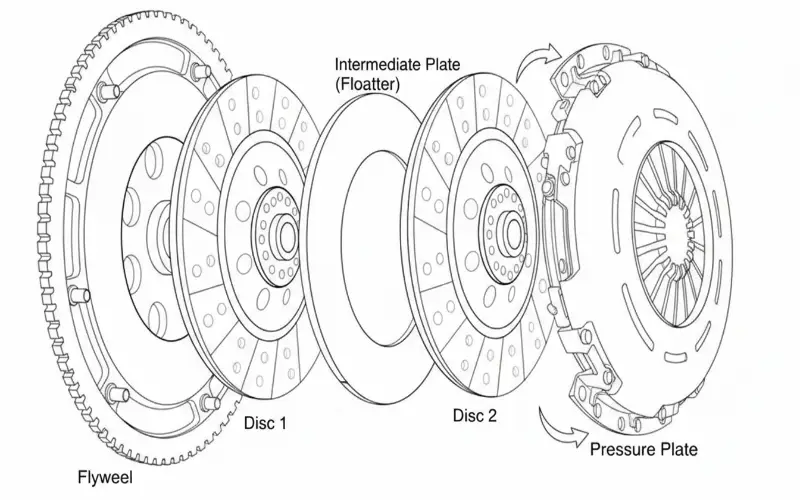
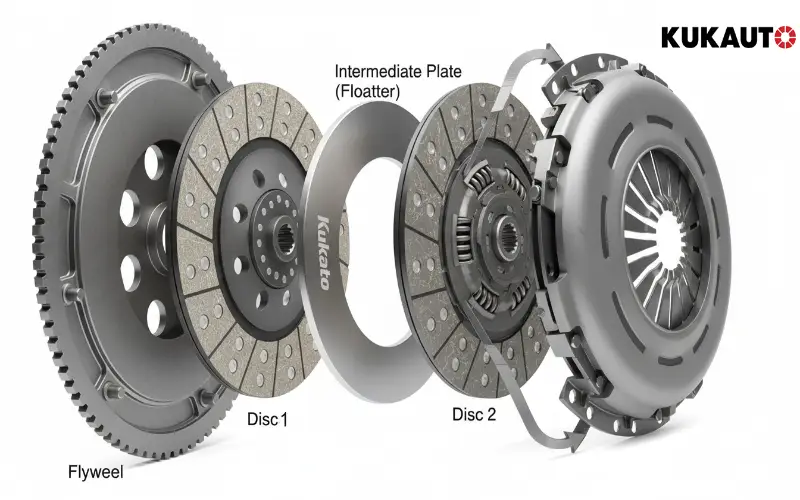
Стандартные рекомендации по обслуживанию советуют равномерно затягивать болты нажимного диска калиброванным ключом. Этот совет неверен, поскольку он игнорирует физику изменения трения между болтами. В двухдисковом сцеплении с усилием зажима 4500 кг разница в преднатяге соседних болтов в 15 % деформирует диафрагменную пружину ровно настолько, чтобы создать неравномерное натяжение и локальный перегрев. Единственный способ устранить эту переменную — полностью исключить ручное суждение.
- Трехпроходная звездная последовательность: Начните с отверстий для выравнивающих дюбелей. Первый проход выполните примерно до 30 % конечного крутящего момента, второй — до 70 %, третий — до полного крутящего момента. Никогда не переходите сразу к конечному крутящему моменту. Промежуточный проход позволяет крышке ровно расположиться на ступеньке маховика.
- Автоматизированная проверка гайковертов: Используйте программируемый гайковерт постоянного тока с контролем угла крутящего момента. Установите окно приемки на уровне ±3% от целевого крутящего момента и минимальное вращение до порога текучести. Цифровой ключ сохраняет кривую угла крутящего момента для каждого болта. Если какой-либо крепеж не имеет четкого линейного уклона, прервите работу и проверьте резьбу на наличие загрязнения или перекоса.

Шаг 4. Переустановка и регулировка коробки передач
Перекос, превышающий 0,3 мм, приводит к выходу из строя заводской фрикционной поверхности, рассчитанной на 50 циклов.
После затяжки нажимного диска и предварительной настройки механизма разблокировки возникает самый тяжелый и незаметный вид неисправности: продавливание входного вала коробки передач через смещенный диск. Кнопки из спеченной меди на двухдисковой горнодобывающей муфте выдерживают постоянную температуру 600°C, но не выдерживают взведенной ступицы. Прежде чем трансмиссия оторвется от домкрата, убедитесь, что ступица диска сцепления находится в мертвой точке с направляющим отверстием маховика, используя специальную регулировочную оправку, а не универсальный пластиковый инструмент, который прогибается под весом узла с двумя дисками.
- Проверка радиального биения: Установите циферблатный индикатор на поверхность маховика и поверните узел нажимного диска. Общее указанное биение на внутреннем диаметре шлица диска не должно превышать 0,15 мм. Более высокое биение означает, что во время затяжки диск был зажат не по центру; отступите и измените последовательность болтов крышки.
- Сопротивление носовой части входного вала: Слегка смажьте направляющий подшипник высокотемпературной молибденовой смазкой, но насухо протрите торец вала. Миграция смазки на поверхности дисков приводит к появлению горячих точек, которые сокращают срок службы на 40% и более. Сдвиньте трансмиссию вперед до тех пор, пока носок вала не коснется направляющего подшипника, затем поверните выходной фланец, чтобы почувствовать жесткость — любое заедание означает, что вы уже сгибаете ступицу диска.
- Равномерность зазора колокола: Никогда не затягивайте коробку передач болтами. Измерьте зазор между колоколом и фланцем двигателя в четырех квадрантах; все четыре должны находиться в пределах 1,5 мм, прежде чем будет вставлен один болт. Неравномерный зазор указывает на перекошенный входной вал, который создает боковую нагрузку на ступицу дискового демпфера и вызывает вибрацию в тот момент, когда грузовик поднимается на первый подъем на 8%.
В горнодобывающих сцеплениях тягового типа вилка выжимного подшипника должна плотно прилегать к пальцам диафрагмы, прежде чем трансмиссия полностью сядет. Угловое смещение на 2° здесь приводит к падению на 15%. эффективная нагрузка зажима— та же самая потеря нагрузки, которой удалось избежать благодаря автоматизированной затяжке гайковертом на стенде. Если вы втянули коробку передач, вытащите ее обратно. Потерянные 45 минут теперь превосходят заблокированный пандус стоимостью 20 000 долларов в час позже.

Шаг 5. Регулировка сцепления и настройка свободного хода педали.
Отклонение свободного хода более 2 мм может снизить усилие зажима сдвоенной пластины на 20 % при уклоне 10 %.
Установите свободный ход педали в соответствии со спецификациями OEM — обычно 15–20 мм для прицепных горнодобывающих муфт. На самосвалах ультра-класса, спускающихся с уклоном 12%, с усилием прижима 4500 кг даже погрешность в 3 мм позволяет выжимному подшипнику перемещаться по пальцам диафрагмы. В течение 50 циклов этот непрерывный контакт поднимает температуру пальца выше порога отпуска, навсегда снижая нагрузку на зажим.
Измеряйте на накладке педали, а не на рычажном механизме. Используйте жесткую стальную линейку, прикрепленную к брандмауэру. Не доверяйте сжатию коврика салона. На двухдисковых тяговых узлах проверяйте свободный ход при выключенном двигателе и полностью прокачанной пневмосистеме. Если в спецификации указано 18 мм, а вы измеряете 14 мм, регулируйте тягу с шагом в пол-оборота, пока не достигнете 18 мм ± 1 мм.
- Свободная игра вытяжного типа: 15–20 мм у педали. Менее 12 мм создает предварительную нагрузку на выжимной подшипник и снижает срок службы на 30%.
- Свободная игра push-типа: 12–18 мм. Превышение 20 мм может привести к неполному расцеплению, что может привести к застреванию шестерен и повреждению синхронизатора трансмиссий Cat 797.
- Проверка после корректировки: Покрутите педаль 10 раз и повторите измерение. Отклонение, превышающее 1,5 мм, указывает на наклон тяги пневмоусилителя или изношенный штифт с головкой: замените перед возвратом грузовика на рампу.
После установки свободного хода послушайте на холостом ходу при включенном сцеплении. Звуковой сигнал, исчезающий при легком нажатии на педаль, указывает на то, что выжимной подшипник все еще находится в контакте. Этот шум не является звуком приработки — это износ металла по металлу, прогрессирующий до заклинивания подшипника. Исправьте это сейчас или запланируйте эвакуацию на среднем этапе менее чем через 800 часов.
Процедура обкатки: первые 50 циклов нагрузки
Пропустите обкатку и потеряете до 30% срока службы сцепления.
В большинстве руководств по установке вам советуют: «Первые 500 миль будьте осторожны».’ Этот совет бесполезен для самосвала ультра-класса, тянущего уклон 8–12% с двухдисковым узлом с зажимной нагрузкой 2000–4500 кг. Органические покрытия разрушаются при температуре 250°C. спеченный медные кнопки выдерживают постоянную температуру 600°C, но только в том случае, если фрикционный слой прилегает равномерно по всей поверхности диска. Обычная обкатка для легких условий эксплуатации не генерирует достаточного межфазного тепла для равномерного переноса материала. Вы получаете застекленные участки, локальные горячие точки и дрожание, которое сводит операторов с ума к 200 часам.
Необсуждаемый протокол — 50 циклов умеренной нагрузки, выполняемых сразу после установки. Цикл’ означает включение сцепления под нагрузкой, чтобы разогнать грузовик с места до скорости примерно 15 км/ч на ровной поверхности, а затем выключение. Не превышайте 50% дроссельной заслонки. Не пробуксовывайте сцепление более чем на 3 секунды за одно включение. Цель состоит в том, чтобы обеспечить устойчивую умеренную температуру межфазной поверхности — от 180°C до 220°C на поверхности трения — в течение каждого цикла. Это температурное окно активирует матрицу из спеченной бронзы, не вызывая локального размазывания или выкипания смолы в фрикционных кольцах ступицы амортизатора.
- Ошибка 1: пробуксовка на холостом ходу на рампе.: Нагруженный грузовик ультра-класса, удерживаемый на склоне с пробуксовкой сцепления, поднимает температуру диска выше 400°C менее чем за 5 секунд. Это упрочняет внешний фрикционный слой и создает стекловидную поверхность, которая никогда не затвердевает. Вам понадобится новый диск в течение 500 часов.
- Ошибка 2: Пропуск ручных проверок свободного хода между циклами.: Нагрузка зажима смещается по мере сжатия фрикционного материала в течение первых 20 циклов. Свободный ход педали необходимо измерять после каждых 10 циклов. Допустите уменьшение на 2-3 мм от первоначальной настройки; отрегулируйте рычажный механизм, чтобы обеспечить свободный ход, указанный производителем (обычно 38-42 мм для прицепной тип диафрагменная муфта на 100-тонном самосвале).
- Ошибка 3: Использование моторного тормоза во время обкатки.: Скачки обратного крутящего момента от моторного тормоза могут отделить промежуточную пластину до того, как фрикционные поверхности соприкоснутся. Это приводит к неравномерному износу ведущих пальцев. Используйте рабочие тормоза только в течение первых 50 циклов.
Данные внутренних испытаний узлов нажимного диска, затянутых с автоматические гайковерты- которые устраняют 15%-ное отклонение нагрузки на зажим, которое вы получаете при последовательном затягивании вручную, - показывают, что 50-цикловая обкатка предотвращает микросварку под точечной нагрузкой, которая вызывает раннюю коробление промежуточной пластины. Деформации всего 0,15 мм поперек промежуточной пластины достаточно, чтобы создать постоянную частоту дрожания. Структурированный протокол взлома увеличивает время установки примерно на 3 часа. Альтернативой являются производственные потери в размере 10 000–50 000 долларов в час, когда главная рампа блокируется из-за неисправного сцепления на 600-м часу вместо 2000-го.
Заключение
Пропуск измерения Ra на маховике или доверие к моменту затяжки болтов нажимного диска не будет считаться неисправностью в первую смену. Это проявляется в виде дрожания, которое водитель не может объяснить спустя 400 часов, или в виде горячей точки, которая деформирует промежуточную пластину и выводит самосвал из-под уклона на 8%. Заблокированный основной пандус стоит от 10 000 до 50 000 долларов за потерянный производственный час, и основная причина кроется в 15-процентном отклонении нагрузки на зажим, которое можно было бы устранить с помощью автоматического гайковерта. Протокол обкатки в 50 циклов продлевает срок службы на 30 % не потому, что его приятно иметь, а потому, что он заставляет спеченные медные пуговицы равномерно приработаться, прежде чем они столкнутся с постоянным нагревом в 600°C и усилием зажима 4500 кг.
Шаги контрольного списка, которые вы только что прочитали, не подлежат обсуждению для любого сцепления, входящего в состав самосвала ультра-класса. Что меняет все, так это то, что комплект начинается с комплекта, который уже прошел стендовую обкатку в течение 50 циклов, проверку крутящего момента нажимного диска и сертификацию фрикционных материалов еще до того, как ящик попадет на ваш причал. Здесь вы можете изучить комплекты сцепления для горнодобывающей промышленности, которые поставляются с точными отчетами о заводских испытаниях, поэтому в день установки остается единственная переменная - насколько чист ваш корпус колокола.
Часто задаваемые вопросы
Каковы первые признаки неисправности сцепления карьерного самосвала?
Первые явные признаки — проскальзывание на уклоне, запах горелого трения и снижение свободного хода педали до нуля. Как только нагрузка зажима упадет, продолжение работы повредит маховик и. Прекратите работу, как только будет обнаружено проскальзывание; поймайте его до контакта с металлом.
Сколько времени занимает стандартная замена сцепления карьерного самосвала на самосвале ультра-класса?
Планируйте 12–16 часов с экипажем из двух человек, включая подготовку маховика. Если маховик необходимо заменить из-за ограничений по толщине или Ra, добавьте 4–6 часов. Запланируйте замену во время планового пит-стопа, чтобы защитить цели перевозки.
Могу ли я восстановить поверхность маховика карьерного самосвала вместо его замены?
Да, но только в том случае, если вы можете достичь Ra ≤ 1,6 мкм, не опускаясь ниже минимальной толщины, указанной производителем. Все более грубое гарантирует дрожание и горячие точки. Измеряйте с помощью профилометра — никогда не доверяйте только визуальному изображению.
В чем разница между горнодобывающими муфтами нажимного и тягового типа и почему это важно?
Муфты нажимного типа освобождаются путем нажатия пальцев диафрагмы внутрь; муфты тягового типа вытягивают их наружу. Несоответствие выжимного подшипника или вилки мгновенно разрушает оба компонента. Перед заказом любого комплекта подтвердите правильный тип из спецификации OEM.
Как часто следует проверять свободный ход сцепления карьерных самосвалов во время работы?
Проверяйте свободный ход в начале каждой смены. Зазор в 3 мм — это абсолютная холодная базовая линия: если он исчезает, сцепление имеет предварительную нагрузку и будет проскальзывать под нагрузкой. Повторно проверьте после первого цикла загрузки и запишите значение.