
การจัดหาชุดคลัทช์สำหรับการขุดแบบ OEM เป็นมากกว่าแค่การจับคู่ข้อมูลจำเพาะหรือการเปรียบเทียบราคา ต้องมีการประเมินอย่างรอบคอบเกี่ยวกับคุณภาพผลิตภัณฑ์ ความสามารถในการผลิต และความสามารถของซัพพลายเออร์ในการส่งมอบประสิทธิภาพที่สม่ำเสมอในระยะยาว ในบรรดาปัจจัยทั้งหมดที่ผู้ซื้อควรประเมิน รายงานผลการทดสอบเป็นหนึ่งในตัวบ่งชี้คุณภาพที่แท้จริงของผลิตภัณฑ์ที่เชื่อถือได้มากที่สุด แต่คุณควรมองหาอะไรในรายงานการทดสอบ และผลลัพธ์ใดที่สำคัญที่สุด ในบทความนี้ เราจะอธิบายประเด็นสำคัญที่ผู้ซื้อ OEM ทุกคนควรตรวจสอบก่อนตัดสินใจจัดหา
ที่ปรึกษาด้านการจัดซื้อส่วนใหญ่บอกให้คุณตรวจสอบซัพพลายเออร์ ใบรับรอง ISO. ในปี 2026 แนวคิดดังกล่าวยังคงถูกเผาไหม้ไปอย่างรวดเร็ว ใบรับรอง ISO เพียงอย่างเดียวไม่สามารถตรวจสอบคุณภาพของคลัตช์ในเหมืองได้ แต่จะทำให้คุณได้รับกองเอกสารในขณะที่รถลากมีเกรดเหลือน้อย ผู้จัดการกลุ่มยานพาหนะเหมืองทองแดงในชิลีได้เรียนรู้สิ่งนี้ด้วยวิธีที่ยากลำบากหลังจากคำสั่งซื้อคลัตช์มูลค่า 50,000 ดอลลาร์ทำลายคำมั่นสัญญาของตัวอย่างก่อนการผลิต ตัวอย่างได้รับการทดสอบอย่างสวยงามและราคา FOB ต่ำกว่าผู้เสนอราคารายถัดไปมาก ดังนั้นคำสั่งซื้อจึงผ่านการอนุมัติตัวอย่าง ในเวลาสามเดือน หน่วยการผลิตจำนวนมากทุกหน่วยเริ่มลื่นไถลภายใต้โหลดแคลมป์เต็ม ผู้กระทำผิด? สายการผลิตได้สลับวัสดุแผ่นเสียดสีอย่างเงียบๆ เป็นสารประกอบที่อ่อนตัวลงที่ 480°C ไม่ใช่ 620°C ตามที่ตัวอย่างพบ ไม่มีใครระบุว่าการยอมรับคุณภาพนั้นในสัญญา ไม่มีใบรับรองใดตรวจพบได้เนื่องจากไม่มีใครต้องการรายงานโลหะวิทยาเฉพาะรุ่น
เมื่อคุณจัดหาชุดอุปกรณ์สำหรับงานหนักให้กับกลุ่มเหมือง ตัวกรองที่แท้จริงไม่ใช่กำแพงแห่งการรับรอง ซัพพลายเออร์สามารถส่งการทดสอบความล้าแบบเซอร์โวไฮดรอลิก 1 ล้านรอบให้กับคุณโดยสูญเสียโหลดจากแคลมป์ต่ำกว่า 5% บันทึกลายเซ็นแรงบิดจากนัทรันเนอร์อัตโนมัติ และ หลักฐานการถ่ายภาพความร้อน แผ่นแรงเสียดทานมีอุณหภูมิสูงกว่า 600°C ตลอดวงจรความร้อนทั้งหมด ประตูตรวจสอบทั้งห้านั้น รวมถึงวิธีการอ่านรายงานและการตรวจจับชุดอุปกรณ์คุณภาพต่ำก่อนที่จะหมดเวลาการทำงาน คือสิ่งที่ส่วนที่เหลือของบทความนี้จะอธิบายออกมา
ค่าใช้จ่ายในการเชื่อถือใบรับรองเพียงอย่างเดียว
ใบรับรองพิสูจน์ว่าโรงงานผ่านการตรวจสอบ พวกเขาไม่ได้พิสูจน์ว่าแบทช์ของคุณสามารถรองรับโหลดแบบแคลมป์ได้ 3000 กก. ต่อ 1 ล้านรอบ
บทความจัดซื้อจัดจ้างทุกบทความบอกให้คุณตรวจสอบการรับรอง ISO ก่อน นั่นเป็นคำแนะนำที่ขี้เกียจ ใบรับรองจะยืนยันเฉพาะระบบการจัดการที่มีอยู่ระหว่างการตรวจสอบสแน็ปช็อต ไม่ได้ระบุว่าการหล่อแผ่นแรงดันในการขนส่งครั้งนี้มีความพรุนขนาดเล็กที่จะแตกร้าวภายใต้แรงแคลมป์ซ้ำๆ 3,000 กิโลกรัม หรือไม่ หรือสายการประกอบบิดสลักเกลียวทุกตัวให้มีค่าเท่ากันหรือไม่ การเชื่อถือใบรับรองเพียงอย่างเดียวจะทำให้คำสั่งซื้อมูลค่า 50,000 ดอลลาร์กลายเป็นการหยุดทำงานของรถบรรทุกลากจูงเป็นเวลา 14 วัน
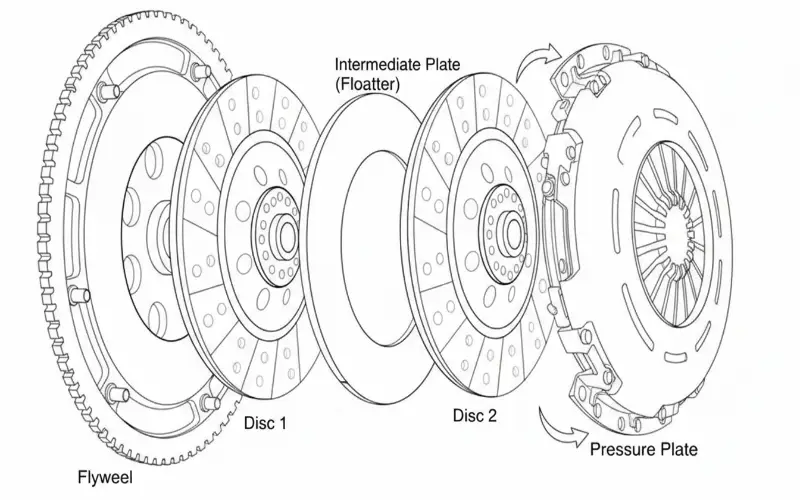
การตรวจสอบด้วยสายตาหยุดทำงานที่ด้ามจับคลัตช์การขุดโหลด นิ้วของสปริงไดอะแฟรมมีลักษณะเหมือนกันกับตาเปล่า แต่ความหนาที่ต่างกันเล็กน้อยเพียง 0.2 มม. ทำให้เกิดการกระจายตัวของแคลมป์ที่ไม่สมมาตร น้ำหนักต่ำกว่า 3,000 กก. ส่งผลให้น้ำหนักบรรทุกต่างกัน 10–15% ทั่วทั้งหน้าจาน ผลลัพธ์: การสึกหรอไม่สม่ำเสมอ จุดร้อน และการสั่นสะเทือนที่ทำลายแบริ่งเพลาอินพุตของกระปุกเกียร์ ทั้งหมดนี้มองไม่เห็นเมื่อรับการตรวจสอบ
สาเหตุอันดับหนึ่งของความล้มเหลวของคลัตช์หลังการขายก่อนกำหนดในกลุ่มเครื่องจักรขุดคือแรงบิดในการประกอบที่ไม่สอดคล้องกัน เมื่อขันโบลต์ปิดด้วยมือหรือด้วยเครื่องมือนิวแมติกที่ไม่ได้สอบเทียบ ความแปรผันจะสูงถึง ±20% ซึ่งกระจายโหลดแคลมป์ที่ตั้งไว้ล่วงหน้า ทำให้คลัตช์ทำงานไม่เท่ากัน โซนร้อนก่อตัวขึ้น ทำให้แผ่นความดันบิดเบี้ยว และเคลือบวัสดุเสียดสี ภายใน 800–1,000 ชั่วโมง คุณจะได้ยินเสียงหลุดและสปริงดุมแตก คุณกำจัดโหมดความล้มเหลวนี้ได้ทันทีโดยกำหนดให้ต้องมีบันทึกลายเซ็นแรงบิดจากระบบขันน๊อตรันเนอร์อัตโนมัติ สลักทุกตัวและทุกส่วนประกอบได้รับการพิสูจน์แล้วว่าเหมือนกัน
การทดสอบโหลดแบบคงที่คือเครื่องหมายถูกสีเขียวที่ไร้ค่า ซัพพลายเออร์ราคาประหยัดส่วนใหญ่จะกดฝาครอบด้วยการกด ใช้ 3000 กก. หนึ่งครั้ง และเรียกว่าผ่านการทดสอบแล้ว คลัตช์เกรด OEM ของแท้จะต้องผ่านการทดสอบความล้าแบบเซอร์โว-ไฮดรอลิก: 1 ล้านรอบโหลดเต็ม การสูญเสียแรงแคลมป์ ≤5% และการเบี่ยงเบนหนีจากการถ่ายภาพความร้อนแสดงการกระจายอุณหภูมิที่สม่ำเสมอ หากไม่มีรายงานดังกล่าว คุณกำลังเสี่ยงโชคกับชิ้นส่วนที่ไม่สามารถพิสูจน์ได้ว่าสามารถอยู่รอดได้ใน Komatsu 930E เป็นเวลาหนึ่งปี
ตรวจสอบรายงานโลหะวิทยาของจานเสียดสีเพื่อดูความทนทานต่ออุณหภูมิที่ยั่งยืน จานเบรกหลังการขายแบบออร์แกนิกจะซีดจางที่อุณหภูมิสูงกว่า 450°C ผู้ลากของหนักลงทางลาดโดยบรรทุกสัมภาระเต็ม ทำให้เกิดอุณหภูมิของจานเบรกเกิน 550°C ซ้ำๆ ข้อมูลจำเพาะที่คุณต้องการคือการรักษาไว้ที่ ≥600°C โดยไม่มีค่าสัมประสิทธิ์การสูญเสียแรงเสียดทานถาวร โดยทั่วไปมาจากสูตรเซรามิก-โลหะ หากซัพพลายเออร์ไม่สามารถระบุเกณฑ์การซีดจางได้ แสดงว่าเป็นจานรถบรรทุกขนาดเล็กทั่วไปที่ติดป้ายกำกับใหม่สำหรับการขุด
-
- รายงานความล้าของเซอร์โวไฮดรอลิก: 1 ล้านรอบ โหลดแคลมป์ลดลง ≤5% สำหรับหมายเลขชิ้นส่วนเฉพาะของคุณ
- บันทึกลายเซ็นแรงบิด: แสดงข้อมูลนัทรันเนอร์อัตโนมัติแบบหลายสปินเดิล <การเปลี่ยนแปลงแบบโบลต์ต่อโบลต์ 3%
- ใบรับรองโลหะวิทยา: ความทนทานต่ออุณหภูมิแกนดิสก์แรงเสียดทานได้รับการตรวจสอบแล้วว่าสูงกว่า 600°C อย่างต่อเนื่อง
| ใบรับรองหรือการเรียกร้อง | อัสสัมชัญที่ซ่อนอยู่ | ค่าใช้จ่ายในการไว้วางใจมันเพียงอย่างเดียว | พิสูจน์ยากต่อความต้องการแทน |
|---|---|---|---|
| ทั่วไป 'ISO 9001’ หรือ 'คุณภาพ OEM'’ ใบรับรอง | หมายถึงวิศวกรรมวงจรชีวิตเต็มรูปแบบ แต่มักจะครอบคลุมเฉพาะการจัดการคุณภาพขั้นพื้นฐานเท่านั้น ไม่มีการพิสูจน์ถึงโลหะวิทยาที่มีความเครียดสูงหรือชีวิตที่เหนื่อยล้า | การหยุดทำงานอย่างรุนแรงจากการแตกตัวของจานเบรกก่อนกำหนดภายใต้โหลดแคลมป์ 3,000 กก. ซึ่งการตรวจสอบด้วยสายตาตรวจไม่พบ | รายงานโลหะผสมเฉพาะรุ่นพร้อมข้อมูลความทนทานต่ออุณหภูมิของแกนดิสก์เสียดสี |
| รายงานการทดสอบแรงดันสถิต / โหลด | ถือว่าการตรวจสอบแรงตามแนวแกนเพียงครั้งเดียวเท่ากับความน่าเชื่อถือแบบไดนามิกตลอดอายุการใช้งานของรถบรรทุก | แคลมป์โหลดยุบ >30% ภายในไม่กี่เดือน ทำให้เกิดการลื่นไถล แผ่นบิดเบี้ยว และมู่เล่ไหม้ภายใต้ความเครียดในการขนส่งแบบวนรอบ | การทดสอบความล้าของเซอร์โว-ไฮดรอลิก 1 ล้านรอบ ซึ่งพิสูจน์ว่าการสูญเสียแรงยึดยังคงอยู่ ≤5% ตั้งแต่ต้นจนจบ |
| รายงานการประกอบโรงงานมาตรฐาน | หวังว่าการขันโบลต์แบบแมนนวลจะ 'ใกล้พอแล้ว'’ ให้สม่ำเสมอ โดยไม่สนใจแรงเสียดทานแบบแปรผันระดับไมโครในแต่ละเกลียว | การกระจายตัวของแคลมป์ไม่สม่ำเสมอจะสร้างการเคลื่อนตัวของความร้อนและจุดร้อนบนแผ่นกด ส่งผลให้เดือยเสียหายจากการสั่นสะเทือน | บันทึกแรงบิดอัตโนมัติจากตัวขันน๊อตรันเนอร์ที่ได้รับการปรับเทียบ ซึ่งพิสูจน์ได้ว่ามีมุมการขันที่เหมือนกันบนสลักเกลียวทุกตัว |
| เอกสารข้อมูลวัสดุแรงเสียดทานขั้นพื้นฐาน | แสดงรายการค่าสัมประสิทธิ์อุณหภูมิห้องเท่านั้น โดยไม่สนใจลักษณะการซีดจางที่รุนแรงระหว่างการขุดเหมืองที่มีแรงบิดสูงอย่างต่อเนื่อง | การเคลือบคลัตช์และการสูญเสียแรงเสียดทานโดยสิ้นเชิงหลังจากรอบการหน่วงการบรรทุกลงเนิน เมื่ออุณหภูมิแกนกลางเกิน 600°C เป็นประจำในรถดัมพ์แบบแข็ง | เฉพาะชุด ค่าสัมประสิทธิ์แรงเสียดทาน โค้งงอภายใต้ความร้อนคงที่ 600°C+ พร้อมการเบี่ยงเบนของการถ่ายภาพความร้อนและการวิเคราะห์การคงโหลดของแคลมป์ |
| 'การปรับสมดุล’ กล่าวถึงโดยไม่มีข้อมูล | การทรงตัวแบบคงที่บนแท่นขุดเจาะคมมีดถือว่าเพียงพอสำหรับระบบส่งกำลังดีเซลที่มีรอบต่อนาทีสูง | การสั่นสะเทือนแบบฮาร์มอนิกจะทำลายแบริ่งเพลาอินพุตและทำให้เกิดความเมื่อยล้าของระบบขับเคลื่อน ทำให้ต้องมีการยกเครื่องครั้งใหญ่โดยไม่ได้กำหนดไว้ | ผลการทดสอบสมดุลแบบไดนามิกที่ RPM การทำงาน ได้รับการรับรองอย่างน้อยเกรด G6.3 หรือเข้มงวดกว่าตามข้อกำหนดของ OEM |

5 การทดสอบการตรวจสอบความถูกต้องที่ซัพพลายเออร์ทุกรายต้องมี
ลืมใบรับรอง ISO ทั่วไปไปได้เลย
คำสั่งซื้อมูลค่า 50,000 ดอลลาร์ถูกยกเลิกเนื่องจาก
1. การทดสอบความล้าของเซอร์โวไฮดรอลิก (รายงาน 1 ล้านรอบ) ร้านค้าส่วนใหญ่จะทำการทดสอบโหลดแบบแคลมป์คงที่เท่านั้น นั่นไม่คุ้มค่าเลยสำหรับรถบรรทุกงานเหมืองแบบโครงแข็งซึ่งมีรอบการมีส่วนร่วม 100,000 รอบต่อปี คุณต้องวิ่งด้วยความทนทานถึง 1 ล้านรอบบนแท่นทดสอบเซอร์โวไฮดรอลิก เกณฑ์การผ่าน: โหลดของแคลมป์ต้องไม่ลดลงเกิน 5% จากข้อกำหนดเริ่มต้น 3,000–3,200 กก. อะไรที่แย่กว่านั้นคุณจะเห็นการลื่นไถลและความเหนื่อยหน่ายก่อนการยกเครื่องเครื่องยนต์ครั้งที่สอง
2. การวิเคราะห์ทางโลหะวิทยาสำหรับวัสดุแผ่นและแผ่น ไม่รับเอกสารการขายที่ระบุว่า 'เหล็กเกรดสูง'’ Request a separate lab report showing the friction disc core material can tolerate sustained temperatures above 600°C. Mining clutches routinely soak at 450–550°C on long hauls; a disc that starts to oxidize or lose friction coefficient at 400°C will fail inside a quarter. Also verify the pressure plate grade—G250 gray iron or better—and ask for the heat treatment curve.
3. ประกอบบันทึกลายเซ็นแรงบิดจากนัทรันเนอร์อัตโนมัติ ประแจทอร์คแบบแมนนวลทำให้เกิดการกระจาย ±15% ซึ่งสร้างแรงกดที่นิ้วไม่สม่ำเสมอและจุดร้อนที่ทำให้จานบิดเบี้ยว ต้องการบันทึกลายเซ็นแรงบิดแบบดิจิทัลสำหรับยูนิตที่ประกอบแต่ละชิ้น พิสูจน์ได้ว่าสลักเกลียวทุกตัวถูกขันให้อยู่ในมุมเดียวกันและแรงบิดสุดท้าย ปกติจะอยู่ภายในแถบพิกัดความเผื่อ 2% หากซัพพลายเออร์ไม่สามารถจัดเตรียมบันทึกแต่ละหน่วยได้ ให้ถือว่าพวกเขากำลังขันแน่นด้วยมือบนพื้น
4. รอบการหมุนหนีศูนย์ของการถ่ายภาพความร้อนพร้อมการกักเก็บโหลดของแคลมป์ การทดสอบที่เหมาะสมจะทำให้ชุดคลัตช์ทำงานผ่านชุดของรอบการเข้า/ออก ในขณะที่กล้องอินฟราเรดจะจับคู่การกระจายอุณหภูมิ คุณกำลังมองหาการกระจายความร้อนที่สม่ำเสมอ และไม่มีแถบร้อนที่บ่งบอกถึงการบิดเบี้ยว เมื่อสิ้นสุดรอบ โหลดของแคลมป์ควรยังคงอยู่ภายใน 90% ของค่าความเย็น หากซัพพลายเออร์ไม่สามารถสร้างลำดับภาพความร้อนที่มีการประทับเวลาได้ การเบี่ยงเบนหนีศูนย์จะไม่เสร็จสิ้น
5. ค่าสัมประสิทธิ์แรงเสียดทานเฉพาะแบทช์ภายใต้ความร้อนที่คงอยู่ สูตรแรงเสียดทานสามารถเคลื่อนไปมาระหว่างล็อตการผลิตได้ ต้องมีรายงานการทดสอบจากแต่ละชุดซึ่งมีการวัดค่าสัมประสิทธิ์แรงเสียดทานแบบไดนามิกที่ 500°C อย่างต่อเนื่องเป็นเวลาอย่างน้อย 10 ชั่วโมง ค่าสัมประสิทธิ์จะต้องอยู่ภายในหน้าต่างข้อมูลจำเพาะของ OEM โดยทั่วไปคือ 0.32–0.38 สำหรับแผ่นโลหะซินเทอร์ และต้องมีการบันทึกอัตราการสึกหรอไว้ หากไม่มีสิ่งนี้ คุณกำลังเดิมพันว่าการจัดส่งครั้งต่อไปจะดำเนินการเหมือนกับตัวอย่างการอนุมัติ และนั่นคือวิธีที่การสร้างใหม่มูลค่า 80,000 ดอลลาร์กลายเป็นเหตุการณ์หยุดทำงานเป็นเวลา 2 สัปดาห์
วิธีอ่านรายงานการทดสอบคลัตช์
การสูญเสียโหลดของแคลมป์ ≤5% หลังจากรอบเซอร์โวไฮดรอลิก 1M เป็นเส้นแข็งระหว่างคลัตช์ที่มีอายุยืนยาวกว่ารถบรรทุกกับคลัตช์นั้น
แรงยึดลดลง 5% หลังจากผ่านไป 1 ล้านรอบความล้าไม่ใช่ตัวเลขที่กำหนดเอง โดยสะท้อนวงจรการใช้งานเต็มรูปแบบของรถดั๊มแบบแข็ง ซึ่งใช้เวลาประมาณ 18,000 ชั่วโมงการทำงาน โดยมีการเข้าใช้งาน 55 ครั้งต่อกะ ในก โคมัตสุ 930E หรือ หนอนผีเสื้อ 797น้ำหนักแคลมป์คลัตช์มาตรฐาน OEM อยู่ที่ประมาณ 3,200 กก. การสูญเสีย 5% หรือ 160 กก. ทำให้กำลังแรงบิดลดลงเกือบเท่าเดิม สำหรับเกรด 12% ที่มีน้ำหนักบรรทุก 290 ตัน การขาดดุลดังกล่าวจะทำให้คลัตช์ลื่นไถลบางส่วนก่อนที่วัสดุเสียดสีจะสึกหรอ ความร้อนรุ่มตามมา มู่เล่มีรอยร้าวขนาดเล็ก และลำดับความล้มเหลวเริ่มต้นขึ้นภายในกะเดียว
การอ้างอิงโยงรายงานการทดสอบของซัพพลายเออร์กับข้อมูลจำเพาะ OEM ของรถบรรทุกลาก หมายถึงการอ่านผ่านหน้าสรุป ขั้นแรก ให้ดึงบันทึกลายเซ็นแรงบิดออกจากแนวน็อตรันเนอร์อัตโนมัติ สลักเกลียวทุกตัวบนชุดฝาครอบควรแสดงแรงบิดในการขันภายใน ±3% ของข้อกำหนดทางวิศวกรรม การขันแน่นด้วยมือจะสร้างความแปรปรวน ±15% ซึ่งเพียงพอที่จะสร้างจุดร้อนที่ทำให้บิดเบี้ยวได้ แผ่นดัน 0.15 มม. ซึ่งต่อมาคุณจะเห็นว่าเป็นข้อร้องเรียนของผู้ตัดสินเหยียบ หากซัพพลายเออร์ไม่ส่งมอบบันทึกเหล่านี้ แสดงว่าพวกเขากำลังซ่อนการประกอบที่ไม่สอดคล้องกัน
-
- การจับคู่โลหะผสม: ต้องการการวิเคราะห์ทางสเปกโตรกราฟีแยกต่างหากสำหรับแกนจานเสียดสีและ แผ่นดัน. แผ่นดิสก์ต้องรองรับอุณหภูมิแกนกลางที่คงอยู่สูงกว่า 600°C ตรวจสอบเมทริกซ์คาร์บอนซิลิกอนในแผ่นเหล็กหล่อสีเทากับข้อกำหนดเฉพาะของวัสดุ OEM การเปลี่ยนทดแทนที่นี่ทำให้เกิดรอยแตกเมื่อยล้าจากความร้อนก่อน 8,000 ชั่วโมง
- การเบี่ยงเบนการถ่ายภาพความร้อน: การทดสอบวงจรความร้อนต้องแสดงการคงโหลดของแคลมป์หลังจาก 500 รอบ จากอุณหภูมิแวดล้อมถึง 450°C พื้นผิว รายงานที่ไม่มีกล้อง IR นิ่ง แค่ 'ผ่าน'’ แสตมป์—ไม่มีค่า คุณต้องใช้อุณหภูมิเดลต้าที่พาดผ่านหน้าแผ่นดิสก์ ความแปรผันที่มากกว่า 20°C บ่งชี้ว่าการกระจายตัวของวัสดุเสียดสีไม่สม่ำเสมอ ส่งผลให้เกิดการสะท้านในการสตาร์ทขณะเครื่องเย็น
- ค่าสัมประสิทธิ์แรงเสียดทานภายใต้ความร้อนคงที่: กราฟค่าสัมประสิทธิ์แรงเสียดทานเฉพาะชุดต้องอยู่ภายในแถบพิกัดความเผื่อของ OEM สำหรับคลัตช์การขุด ค่าสัมประสิทธิ์ไดนามิกควรอยู่เหนือ 0.35 ที่ 350°C หากรายงานของซัพพลายเออร์แสดงเฉพาะข้อมูลอุณหภูมิห้อง แสดงว่าพวกเขากำลังซ่อนปัญหาที่จางหายไปซึ่งจะเกิดขึ้นเมื่อรถบรรทุกขึ้นสู่ทางลาด
10% สุดท้าย: ตรวจสอบเกณฑ์วิธีอนุมัติตัวอย่างที่ซัพพลายเออร์ใช้เสมอ ต้องเลือกตัวอย่างก่อนการผลิตที่เหมาะสมโดยการสุ่มจากการดำเนินการผลิตครั้งแรก ไม่ใช่สร้างขึ้นด้วยมือในมุมห้องปฏิบัติการ หากเอกสารอนุมัติตัวอย่างไม่ได้อ้างอิงหมายเลขชุดงานเดียวกันกับรายงานการทดสอบการผลิต แสดงว่าคุณกำลังอ่านนิยาย เดินจากไป.

ธงแดงที่ส่งสัญญาณถึงชุดอุปกรณ์เกรดต่ำ
หากหลักฐานด้านคุณภาพเพียงอย่างเดียวของซัพพลายเออร์คือโปสเตอร์ติดผนัง ISO 9001 ให้เดินออกไป
บันทึกแบทช์ที่ขาดหายไปคือสิ่งสำคัญอันดับหนึ่ง ซัพพลายเออร์ที่ถูกต้องตามกฎหมายจะจัดส่งชุดอุปกรณ์ทุกชุดพร้อมชุดข้อมูลการทดสอบที่เชื่อมโยงแบบอนุกรม เช่น กราฟโหลดแบบแคลมป์ ระยะการเคลื่อนที่ของตลับลูกปืนปล่อย และหมายเลขสมดุลแบบไดนามิก หากลังมาถึงโดยไม่มีอะไรเลยนอกจากสลิปการบรรจุและการ์ด "ได้รับการรับรองมาตรฐาน ISO" ที่ถ่ายเอกสารแล้ว ให้ถือว่าคลัตช์เหล่านั้นประกอบขึ้นด้วยความรู้สึก ไม่ใช่โดยการวัด ฉันเคยเห็นคำสั่งซื้อมูลค่า 50,000 ดอลลาร์ ซึ่งการดำเนินการผลิตมีแรงจับยึดต่ำกว่าตัวอย่างก่อนการผลิตที่ได้รับอนุมัติถึง 23% และผู้จัดการกลุ่มยานพาหนะค้นพบก็ต่อเมื่อมีรถบรรทุกลากสามคันเดินกะโผลกกะเผลกออกจากหลุมพร้อมกับจานที่ถูกไฟไหม้ในเดือนเดียวกัน ซัพพลายเออร์ไม่มีบันทึกแบทช์สำหรับการอ้างอิงโยง เนื่องจากไม่เคยบันทึกไว้เลย
- การอ้างสิทธิ์ ISO ทั่วไป: ใบรับรอง ISO 9001 พิสูจน์ว่าบริษัทมีระบบการจัดการคุณภาพที่ได้รับการบันทึกไว้ มันไม่ได้บอกว่าคลัทช์เฉพาะของคุณได้รับการทดสอบหรือไม่ ต้องการ IATF 16949 หรือรายงานการตรวจสอบกระบวนการที่ครอบคลุมสายการประกอบจริง ไม่ใช่แค่ในสำนักงาน
- ไม่มีข้อมูลสมดุลแบบไดนามิก: ชุดประกอบฝาครอบคลัตช์หมุนที่ 2,400 RPM โดยมีความไม่สมดุลตกค้างแม้แต่ 60 g·mm กระแทกแบริ่งอินพุตเกียร์ ซัพพลายเออร์รายใดก็ตามที่ไม่สามารถพิมพ์งานแสดงการแก้ไขยอดเงินต่อหน่วยได้ (ถึงพิกัดความเผื่อที่ 15–30 g·mm ที่ความเร็วการทำงาน) กำลังข้ามขั้นตอนที่ไม่สามารถต่อรองได้
- การตรวจสอบย้อนกลับวัสดุที่ขาดไป: Friction discs must survive sustained 600°C core temperature. If there’s no heat-lot-traceable metallurgy report for the steel plate and friction material—citing exact alloy and coefficient of friction after thermal soak—you’re buying a mystery.
Suppliers who deflect a dynamic balance request with “our jigs ensure it” are red-flagging hard. Dynamic balancing isn’t a one-time setup check; it shifts with every small variation in pressure plate casting and สปริงไดอะแฟรม ความตึงของหมุดย้ำ หากไม่มีรายงานยอดคงเหลือต่อหน่วย คำเตือนแรกที่คุณจะได้รับคือรอยแตกร้าวทั่วตัวเรือนมู่เล่หลังจากผ่านไป 3,000 ชั่วโมง ฉันเคยเห็นชุดอุปกรณ์หลังการขายที่มีข้อผิดพลาดในการทรงตัวเกิน 100 g·mm ซึ่งเป็นสี่เท่าของข้อกำหนด OEM สำหรับรถดัมพ์แบบแข็ง ค่าซ่อมไม่ใช่ค่าคลัตช์ เป็นการยกเครื่องระบบส่งกำลังมูลค่า 14,000 ดอลลาร์
การทดสอบพร็อกซีอื่น: ขอข้อมูลความสัมพันธ์ระหว่างการอนุมัติตัวอย่างก่อนการผลิตและการดำเนินการผลิตจำนวนมากครั้งแรก หากซัพพลายเออร์หยุดหรือส่งสายตาว่างเปล่า พวกเขาอาจไม่สามารถจำลองคุณภาพของตัวอย่างในปริมาณมากได้ ผู้ผลิตเกรด OEM ที่แท้จริงจะเก็บต้นแบบตัวอย่างที่ถูกล็อคไว้และบันทึกลายเซ็นแรงบิดแบบโอเวอร์เลย์แบทช์ไว้กับมัน โดยชุดอุปกรณ์ทุกตัวจะต้องอยู่ในช่วงเกณฑ์ความคลาดเคลื่อนด้านคุณภาพที่กำหนด โดยทั่วไป ±3% สำหรับโหลดของแคลมป์และโหลดที่ปล่อย อะไรก็ตามที่กว้างขึ้นและคุณกำลังเล่นการพนัน
บทสรุป
ความล้มเหลวของคลัตช์ก่อนกำหนดเพียงครั้งเดียวในรถบรรทุกลากมีค่าใช้จ่ายมากกว่าส่วนต่างราคาระหว่างชุดอุปกรณ์ที่ผ่านการตรวจสอบและสำเนาคุณภาพต่ำมาก ข้อมูลทางวิศวกรรม เช่น บันทึกความล้า 1 ล้านรอบ การพิมพ์ลายเซ็นแรงบิด รายงานโลหะวิทยาที่แสดงความทนทานต่อความร้อนอย่างต่อเนื่องที่สูงกว่า 600°C จะแยกชิ้นส่วนที่ใช้รอบการบำรุงรักษาเต็มสามรอบออกจากชิ้นส่วนที่พันรถบรรทุกด้วยเกรด 12%
ติดต่อซัพพลายเออร์ครั้งถัดไป ปักหมุดเพดานการสูญเสียโหลดจากแคลมป์ 5% ในการทดสอบความล้า หากพวกเขาไม่สามารถจัดทำรายงานเฉพาะกลุ่มด้วยตัวเลขนั้นได้ แสดงว่าคุณมีคำตอบอยู่แล้ว เรียกดูหน้าโซลูชันคลัตช์รถบรรทุกในเหมืองเพื่อเปรียบเทียบชุดอุปกรณ์ที่ออกแบบตามเกณฑ์มาตรฐานนี้
คำถามที่พบบ่อย
การทดสอบใดบ้างที่ยืนยันคุณภาพคลัตช์การขุดเกรด OEM
Demand servo‑hydraulic fatigue test reports, metallurgical plate analysis, and automated assembly torque‑signature logs. A supplier unwilling to share batch‑specific data likely hides an aftermarket grade. Request all five validation tests before accepting any shipment.
How do I read a clutch fatigue test report?
Focus on clamp load loss after 1 million cycles. Anything above 5% means your mining truck could slip under peak torque, risking unplanned downtime. Use ≤5% clamp load loss as your go/no-go line.
What are red flags in a clutch kit supplier?
การรับรอง ISO ทั่วไปโดยไม่มีบันทึกเฉพาะชุด ไม่มีผลลัพธ์สมดุลไดนามิก และไม่มีบันทึกการเบี่ยงเบนหนีจากการถ่ายภาพความร้อน ช่องว่างเหล่านี้มักจะเกิดขึ้นก่อนความล้มเหลวของสนามในช่วงแรกๆ เสมอ ปฏิเสธใบเสนอราคาใดๆ ที่ไม่มีหลักฐานการทดสอบระดับแบทช์
เหตุใดการทดสอบความล้ารอบ 1M จึงมีความจำเป็น
โดยจำลองการบรรทุกแรงกระแทกในรถบรรทุกขนแร่เป็นเวลาหลายปีภายในไม่กี่วัน หากไม่มีสิ่งนี้ คุณกำลังเสี่ยงกับความล้าของวัสดุที่อาจทำให้สปริงไดอะแฟรมแตกหักระหว่างการเปลี่ยนเกียร์กลางคัน ยอมรับเฉพาะรายงานจากแท่นขุดเจาะเซอร์โวไฮดรอลิกที่สอบเทียบแล้วเท่านั้น
เกณฑ์การเก็บรักษาโหลดของแคลมป์มีความสำคัญอย่างไร
การคงอยู่อย่างน้อย 95% หลังจากผ่านความร้อนและรอบกลไกอย่างต่อเนื่อง จะแยกเกรด OEM ออกจากชุดอุปกรณ์ราคาประหยัด อะไรก็ตามที่น้อยลงจะทำให้อายุการใช้งานของคลัตช์สั้นลงถึง 40% ยืนยันข้อมูลรอบการหมุนหนีศูนย์ของการถ่ายภาพความร้อนก่อนสั่งซื้อ