Uma lista de verificação de substituição de embreagem de caminhão de mineração deixa de ser um pedaço de papel no momento em que você está ao lado de um caminhão de 240 toneladas que está bloqueando a rampa principal há três horas. A embreagem era nova. A amostra de pré-produção desse lote passou em todos os testes de bancada executados pelo fornecedor – capacidade de torque, velocidade de ruptura, coeficiente de atrito. Mas seis meses depois, meia dúzia de camiões da mesma encomenda estão a tremer sob carga em inclinações de 10%. A desmontagem revela sempre o mesmo padrão: rugosidade da superfície do volante sentado em Ra 3,2 µm, não ≤ 1,6 µm que o material de fricção exige. A aprovação da amostra nunca foi alcançada porque a amostra foi aparafusada a um volante devidamente usinado em um laboratório, e não a um volante recapeado em campo em uma oficina de caminhões chilena que ainda usa uma esmerilhadeira manual.
Essa lacuna – entre a aparência de uma tolerância de qualidade na bancada de testes de um fornecedor e o que ela se torna após 2.000 horas nas estradas de transporte de minério de ferro – é onde a vida útil da embreagem é decidida. Em auditorias de fornecedores em 12 países, as frotas mais confiáveis não são aquelas que apenas especificam botões de cobre sinterizado em vez de revestimentos orgânicos. São eles que impõem um protocolo de substituição que trata duas variáveis como inegociáveis: metrologia de acabamento do volante e verificação automatizada de ângulo de torque. Somente o torque manual introduz uma variação de carga de fixação de 15% nos parafusos da placa de pressão. Essa variação não aparece no primeiro turno. Ele aparece quando o disco central começa a aquecer de forma irregular por volta das 800 horas, muito depois de a fatura FOB do fornecedor ter sido preenchida e a janela de garantia ter diminuído. A lista de verificação a seguir baseia-se nessas lições de campo – integrando especificações Ra, etapas de validação de parafusadeiras e um protocolo de interrupção de 50 ciclos que adiciona aproximadamente 30% à vida útil total – para que sua próxima substituição gere tempo de atividade, e não um relatório pós-ação.
Inspeção pré-tração: medições de linha de base
Uma folga de folga de 3 mm decide se sua embreagem escorrega em uma inclinação de 8%, custando de US$ 10 mil a US$ 50 mil por hora de inatividade.
Antes de tocar em um parafuso, documente três números: folga no garfo de liberação, deslocamento do garfo de liberação como um substituto para a carga da braçadeira e a leitura do horímetro. Essas linhas de base informam se a unidade antiga falhou devido ao desgaste normal ou a um erro de instalação mais profundo – e fornecem uma referência para validação da garantia. Uma frota que auditei perdeu um pedido de embreagem de US$ 50 mil porque ninguém registrou a carga da braçadeira pré-tração; o fornecedor recusou a reclamação, argumentando que a falha era um abuso. O horímetro mostrou que a embreagem durou apenas 300 horas em uma unidade de ferro sinterizado avaliada para 2.000. Sem os números, você não tem argumento.
- Medição de jogo grátis: Meça a folga entre o rolamento de desengate e os dedos da mola do diafragma. Use um calibrador de folga no garfo ou meça a folga do pedal. Para embreagens de mineração do tipo tração, mire 1,5–2,0 mm no rolamento; menos de 1,0 mm e o rolamento pré-carrega o diafragma, causando deslizamento sob cargas de inclinação de 8–12%.
- Deslocamento do garfo de liberação (proxy de carga de fixação): Desloque o garfo de liberação do engate total para a liberação total usando um espalhador hidráulico ou uma balança de mola. Registre o deslocamento linear do garfo. As especificações OEM normalmente permitem uma janela de ±1,5 mm. Se o deslocamento se desviar além disso, as molas do diafragma sofreram um ajuste – a carga da braçadeira caiu, mesmo que o disco pareça utilizável. As parafusadeiras automatizadas na fábrica eliminam a variação de 15% do torque manual que mascara isso durante a montagem, mas as verificações de campo revelam fadiga real.
- Horímetro / quilometragem atual: Registre as horas da máquina ou a leitura do hodômetro. Referência cruzada com o último registro de substituição. Os revestimentos orgânicos falham antes de 500 horas em condições severas de mineração; embreagens de ferro sinterizado excedem rotineiramente 2.000 horas. Se uma unidade sinterizada abre às 1.200 horas, outra coisa a matou – provavelmente o volante Ra acima de 1,6 µm ou um arrombamento mal feito. O intervalo de horas é sua primeira pista de diagnóstico.
Escreva esses três valores na ordem de serviço. Se a folga estiver dentro das especificações, mas a carga da braçadeira estiver degradada, a falha é fadiga térmica – e não abuso do acionador. Se a carga da braçadeira estiver boa, mas a folga tiver desaparecido, ajuste a articulação antes de condenar a embreagem. Os números separam uma desmontagem evitável de US$ 15.000 de um diagnóstico correto.

Etapa 1: Remoção da Transmissão e Preparação do Volante
Rá > 1,6 µm garante trepidação, mesmo com uma embreagem perfeita.
A remoção da transmissão é simples em caminhões ultraclasses, mas a preparação do volante é onde se origina a maior parte do retrabalho. Não é incomum que um kit de embreagem de US$ 2.000 seja condenado porque o instalador ignorou a metrologia. A face do volante deve apresentar rugosidade superficial (Ra) ≤ 1,6 µm em todo o trajeto de atrito. Qualquer coisa mais áspera faz com que os botões de fricção de ferro sinterizado se prendam e se soltem microscopicamente, gerando vibração de torção que o cubo do amortecedor não consegue absorver.
- Especificações: Ra 1,0–1,6 µm, medido paralelamente e perpendicularmente à rotação, usando um perfilômetro de ponta com comprimento de corte de 0,8 mm.
- Detecção: Pontos quentes, verificação de calor ou ranhuras com profundidade superior a 0,15 mm não podem ser usinados em volantes de mineração de placa dupla; a perda de passo reduz a reserva de fixação. Substitua o volante.
- Conseqüência: Rá > 1,6 µm causa trepidação desde o primeiro ciclo carregado. Uma vez iniciada a marcação, o disco assenta de forma desigual e os pontos quentes migram para a placa de pressão, degradando permanentemente a uniformidade da carga de fixação.
As oficinas mecânicas que atendem caminhões rodoviários geralmente buscam Ra 2,5–3,2 µm, o que é aceitável para revestimentos orgânicos, mas letal para ferro sinterizado. As embreagens de mineração operam com carga de aperto de 2.000–4.500 kg; a interface amplifica cada imperfeição da superfície em um tremor de 15–20 Hz que os motoristas sentem através do chassi. Esse tremor não é uma característica de engajamento – é uma assinatura de falha precoce que custará uma rampa bloqueada entre US$ 10.000 e US$ 50.000 por hora.
Após retificar ou girar, lave o volante com um solvente sem resíduos para remover limalhas metálicas. Mesmo um aumento de 0,5 µm do grão incorporado invalidará a leitura de Ra. Confirme o acabamento final com um perfilômetro calibrado e registre os valores na folha de trabalho. Se a oficina não conseguir produzir um relatório do perfilômetro, não prossiga com a montagem.

Etapa 2: Instalação do rolamento piloto e do rolamento de liberação
Sobrecarregar um rolamento piloto causa travamento hidráulico e arrasto – lubrifique exatamente de acordo com as especificações.
O rolamento piloto e o rolamento de desengate em uma embreagem de caminhão de mineração não são componentes genéricos de troca. Eles controlam o alinhamento do eixo de entrada e o desengate limpo sob cargas de fixação de 2.000 a 4.500 kg. Um rolamento piloto assentado 0,5 mm muito raso desalinha o eixo de entrada da transmissão, forçando o rolamento de desengate a trabalhar fora do eixo. Essa carga fora do eixo reduz em 40% a vida útil do rolamento de desengate em aplicações de embreagem de ferro sinterizado, onde as temperaturas do lado do volante ultrapassam rotineiramente os 400°C durante puxadas de rampa em inclinações de 10%. A profundidade do assentamento deve corresponder exatamente ao piso do rebaixo do flyheel – nivelar não é uma decisão de julgamento, é uma leitura do indicador comparador.
- Tolerância de profundidade de assentamento: ±0,1 mm: Use um micrômetro de profundidade, não uma balança de bolso. Um rolamento piloto acionado com 0,2 mm de profundidade pré-carrega o rolamento do eixo piloto e gera cargas axiais que a caixa da transmissão não foi projetada para suportar.
- Corrediça do rolamento de liberação: revestimento de filme seco de PTFE, não graxa úmida: A graxa úmida na bucha do rolamento de desengate coleta a poeira da embreagem e se transforma em pasta de esmeril. Um filme de PTFE seco evita o deslizamento sem atrair contaminantes. Substitua a luva se a pontuação exceder 0,1 mm de profundidade.
- Verificação da folga axial do eixo após a instalação do rolamento: 0,05–0,15 mm: Acione o eixo de entrada manualmente com um relógio comparador no nariz. Folga zero significa que o rolamento piloto está emperrado. 0,3 mm ou mais sinaliza que o furo do rolamento está desgastado demais. Ambas as condições matarão o rolamento de desengate dentro de 200 horas em um ciclo de caminhão de transporte.
Para embreagens de diafragma do tipo tração, comuns em caminhões ultraclasse, o rolamento de desengate é puxado, não empurrado. Os requisitos de lubrificação permanecem idênticos, mas as estrias do suporte do rolamento devem ser inspecionadas quanto a desgaste. Um rolamento de liberação emperrado em uma embreagem do tipo tração não irá simplesmente arrastar – ele impedirá o engate total, deslizará a embreagem em cada partida de rampa carregada e queimará os revestimentos de ferro sinterizado que são projetados para suportar calor de deslizamento sustentado de 600°C e não de 900°C. O rolamento de liberação de US$ 80 destrói um conjunto de embreagem de US$ 2.000 em um turno quando instalado incorretamente.

Etapa 3: Conjunto do disco de embreagem e placa de pressão
O torque manual varia a carga da braçadeira em 15% – as apertadeiras não.
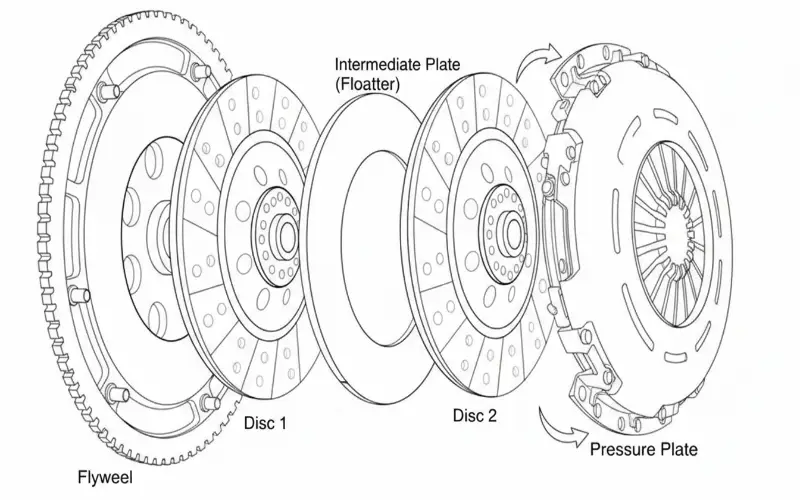
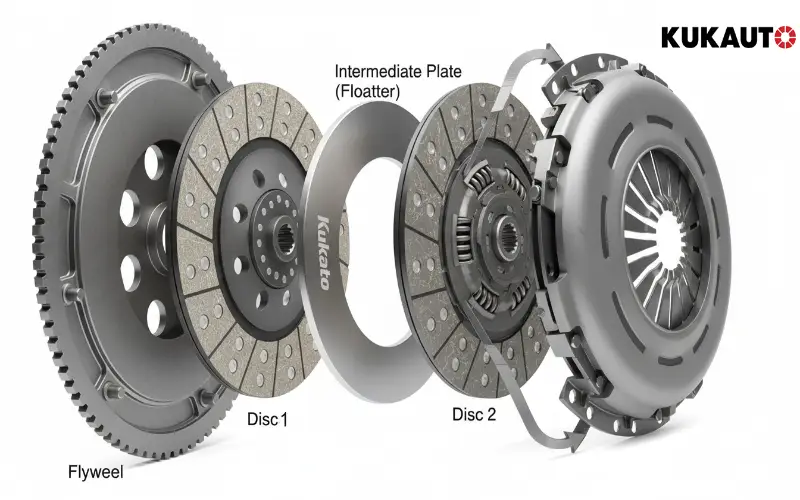
O conselho de serviço padrão diz para você apertar uniformemente os parafusos da placa de pressão com uma chave calibrada. O conselho está errado porque ignora a física da variação do atrito parafuso a parafuso. Em uma embreagem de disco duplo com força de fixação de 4.500 kg, uma diferença de 15% na pré-carga nos parafusos adjacentes deforma a mola do diafragma apenas o suficiente para criar um enrolamento irregular e superaquecimento local. A única maneira de eliminar essa variável é remover totalmente o julgamento manual.
- Sequência de estrelas de três passagens: Comece pelos orifícios dos pinos de alinhamento. Passe um até aproximadamente 30% do torque final, passe dois até 70%, passe três até o torque total. Nunca pule diretamente para o torque final. A passagem intermediária permite que a tampa se assente no degrau do volante.
- Validação automatizada do Nut Runner: Use uma parafusadeira CC programável com monitoramento do ângulo de torque. Defina a janela de aceitação em ±3% do torque alvo e uma rotação mínima antes do limite de rendimento. A chave digital armazena a curva ângulo-torque por parafuso. Se algum fixador não apresentar uma inclinação linear limpa, aborte e verifique se há contaminação ou desalinhamento da rosca.

Etapa 4: reinstalação e alinhamento da transmissão
O desalinhamento superior a 0,3 mm elimina a superfície de fricção de 50 ciclos assente na fábrica.
Depois que a placa de pressão é apertada e o mecanismo de liberação é pré-ajustado, o modo de falha mais pesado e invisível aparece: forçar o eixo de entrada da transmissão através de um disco desalinhado. Os botões de cobre sinterizado em uma embreagem de mineração de placa dupla sobrevivem a 600°C contínuos, mas não sobreviverão a um cubo armado. Antes de a transmissão sair do macaco, verifique se o cubo do disco da embreagem está no ponto morto com o furo piloto do volante usando um eixo de alinhamento dedicado – nunca uma ferramenta universal de plástico, que desvia sob o peso de um conjunto de placa dupla.
- Verificação de desvio radial: Monte um relógio comparador na face do volante e gire o conjunto da placa de pressão. O desvio total indicado no ID da estria do disco não deve exceder 0,15 mm. Uma excentricidade mais alta significa que o disco foi fixado fora do centro durante o torque; recue e re-sequencie os parafusos da tampa.
- Arrasto do nariz do eixo de entrada: Cubra levemente o rolamento piloto com graxa à base de molibdênio para alta temperatura, mas seque a ponta do eixo. A migração de graxa para as faces do disco causa pontos quentes que reduzem a vida útil em 40% ou mais. Deslize a transmissão para frente até que a ponta do eixo toque o rolamento piloto e, em seguida, gire o flange de saída para sentir a rigidez - qualquer emperramento significa que você já está flexionando o cubo do disco.
- Uniformidade da lacuna do Bellhousing: Nunca puxe a transmissão para casa com parafusos. Meça o folga entre a carcaça do sino e o flange do motor em quatro quadrantes; todos os quatro devem estar dentro de 1,5 mm antes que um único parafuso seja inserido. A folga irregular sinaliza um eixo de entrada armado que carregará lateralmente o cubo do amortecedor do disco e produzirá trepidação no momento em que o caminhão subir sua primeira rampa de 8%.
Nas embreagens de mineração do tipo tração, o garfo do rolamento de desengate deve ficar alinhado com os dedos do diafragma antes que a transmissão esteja totalmente assentada. Um desalinhamento angular de 2° aqui se traduz em uma queda de 15% na carga efetiva de fixação—a mesma perda de carga evitada pelo torque automatizado da parafusadeira na bancada. Se você lutou contra a transmissão, retire-a. Os 45 minutos perdidos agora superam uma rampa bloqueada de US$ 20.000 por hora mais tarde.

Etapa 5: ajuste da embreagem e configuração da folga do pedal
O desvio de folga superior a 2 mm pode reduzir a força de fixação da placa dupla em 20% em uma inclinação de 10%.
Defina a folga do pedal de acordo com as especificações do OEM – geralmente 15–20 mm para embreagens de mineração do tipo tração. Em caminhões ultraclasses que descem uma inclinação de 12% com força de fixação de 4.500 kg, mesmo um erro de 3 mm permite que o rolamento de desengate passe pelos dedos do diafragma. Dentro de 50 ciclos, esse contato contínuo eleva a temperatura do dedo além do limite de revenimento, reduzindo permanentemente a carga do grampo.
Meça no pedal, não na articulação. Use uma régua de aço rígida ancorada no firewall. Não confie na compressão do tapete da cabine. Em conjuntos do tipo tração de placa dupla, verifique a folga com o motor desligado e o sistema de assistência pneumática totalmente sangrado. Se a especificação exigir 18 mm e você medir 14 mm, ajuste o garfo de articulação em incrementos de meia volta até atingir 18 mm ±1 mm.
- Jogo grátis tipo pull: 15–20 mm no pedal. Menos de 12 mm pré-carrega o rolamento de desengate e reduz a vida útil em 30%.
- Jogo grátis tipo push: 12–18 mm. Exceder 20 mm corre o risco de desengate incompleto, causando choque de engrenagens e danos ao sincronizador nas transmissões Cat série 797.
- Validação Pós-Ajuste: Gire o pedal 10 vezes e meça novamente. A variação superior a 1,5 mm indica inclinação da articulação assistida por ar ou pino de segurança desgastado – substitua antes de retornar o caminhão à rampa.
Depois de definir a folga, ouça em marcha lenta com a embreagem engatada. Um sinal sonoro que desaparece quando você pressiona levemente o pedal aponta para um rolamento de liberação ainda em contato. Esse ruído não é um som de assentamento – é um desgaste de metal com metal progredindo em direção à gripagem do rolamento. Corrija agora ou agende uma extração intermediária em menos de 800 horas.
Procedimento de amaciamento: primeiros 50 ciclos de carga
Evite o amaciamento e você perderá até 30% da vida útil da embreagem.
A maioria dos guias de instalação diz para você ‘calmar nas primeiras 500 milhas’.’ Esse conselho é inútil para um caminhão ultraclasse puxando inclinações de 8 a 12% com um conjunto de placa dupla com carga de pinça de 2.000 a 4.500 kg. Os revestimentos orgânicos falham a 250°C. Sinterizado botões de cobre suportam 600°C contínuos, mas somente se a camada de fricção se assentar uniformemente em toda a face do disco. Uma invasão genérica para serviços leves não gera calor interfacial suficiente para transferir o material uniformemente. Você obtém manchas vitrificadas, pontos quentes locais e a trepidação que enlouquece os operadores por volta das 200 horas.
O protocolo não negociável é de 50 ciclos de carga moderada, executados imediatamente após a instalação. Um ‘ciclo’ significa engatar a embraiagem sob carga para fazer o camião parar até cerca de 15 km/h em terreno plano e, em seguida, desengatar. Não exceda 50% do acelerador. Não deslize a embreagem por mais de 3 segundos por engate. O objetivo é gerar temperaturas interfaciais constantes e moderadas – entre 180°C e 220°C na superfície de atrito – ao longo de cada ciclo. Esta janela de temperatura ativa a matriz de bronze sinterizado sem causar manchas localizadas ou fervura de resina nos anéis de fricção do cubo do amortecedor.
- Erro 1: Deslizamento em marcha lenta em uma rampa.: Um caminhão de alta qualidade carregado e mantido em uma inclinação com a embreagem escorregando aumenta a temperatura do disco para além de 400°C em menos de 5 segundos. Isso endurece a camada de fricção externa e cria uma superfície vítrea que nunca se acomoda. Você precisará de um novo disco dentro de 500 horas.
- Erro 2: Ignorar verificações manuais de jogo livre entre os ciclos.: A carga da braçadeira muda à medida que o material de fricção se comprime durante os primeiros 20 ciclos. A folga do pedal deve ser medida a cada 10 ciclos. Permitir uma redução de 2-3 mm em relação ao ajuste inicial; ajuste a articulação para manter a folga especificada pelo fabricante (normalmente 38-42 mm para um tipo puxar embreagem de diafragma em um caminhão de 100 toneladas).
- Erro 3: Usar o freio motor durante o amaciamento.: Os picos de torque reverso de um freio motor podem separar a placa intermediária antes que as superfícies de atrito se encaixem. Isso cria etapas de desgaste irregulares nos pinos de acionamento. Use freios de serviço somente nos primeiros 50 ciclos.
Dados de testes internos de conjuntos de placas de pressão apertados com porcadeiras automatizadas— que elimina a variação de 15% da carga de fixação obtida nas sequências de torque manual — mostra que um amaciamento de 50 ciclos evita a microssoldagem de carga pontual que causa empenamento precoce da placa intermediária. O empenamento de apenas 0,15 mm na placa intermediária é suficiente para criar uma frequência de trepidação permanente. Um protocolo de invasão estruturado adiciona cerca de 3 horas ao trabalho de instalação. A alternativa é uma perda de produção de US$ 10.000 a US$ 50.000 por hora quando uma rampa principal é bloqueada por uma embreagem com defeito na hora 600 em vez da hora 2.000.
Conclusão
Ignorar a medição de Ra no volante ou confiar no torque manual nos parafusos da placa de pressão não aparece como uma falha no primeiro turno. Ele aparece como uma trepidação que o motorista não consegue explicar 400 horas depois, ou um ponto quente que deforma a placa intermediária e afasta um caminhão em uma inclinação de 8%. Uma rampa principal bloqueada custa de US$ 10.000 a US$ 50.000 por hora de produção perdida – e a causa raiz remonta à variação de carga de fixação de 15% que uma parafusadeira automatizada teria eliminado. O protocolo de interrupção de 50 ciclos proporciona 30% mais vida útil, não porque seja bom ter, mas porque força o botões de cobre sinterizado assentar uniformemente antes de enfrentarem um calor contínuo de 600°C e 4.500 kg de força de fixação.
As etapas da lista de verificação que você acabou de ler não são negociáveis para qualquer embreagem que entra em um caminhão ultraclasse. O que muda tudo é começar com um kit que já passou pela bancada de 50 ciclos, validação de torque da placa de pressão e certificação de material de fricção antes mesmo de a caixa chegar à sua doca. Você pode examinar aqui os kits de embreagem de mineração fornecidos com esses relatórios de teste de fábrica exatos - portanto, a única variável que resta no dia da instalação é o quão limpa está a caixa do sino.
Perguntas frequentes
Quais são os primeiros sinais de alerta de falha na embreagem de um caminhão de mineração?
Escorregar na rampa, cheiro de fricção queimada e folga do pedal chegando a zero são os primeiros sinais claros. Uma vez que a carga da braçadeira cai, a operação contínua pontua o volante e. Interrompa a operação assim que for detectado escorregamento; pegue-o antes do contato com o metal.
Quanto tempo leva uma substituição típica da embreagem de um caminhão de mineração em um caminhão ultraclasse?
Planeje de 12 a 16 horas com uma equipe de duas pessoas, incluindo preparação do volante. Se o volante precisar ser substituído devido à espessura ou aos limites de Ra, adicione 4–6 horas. Programe a substituição durante uma parada planejada para proteger os alvos de transporte.
Posso recapear o volante de um caminhão de mineração em vez de substituí-lo?
Sim, mas somente se você conseguir atingir Ra ≤ 1,6 µm sem cair abaixo da espessura mínima do fabricante. Qualquer coisa mais áspera garante trepidação e pontos quentes. Meça com um perfilômetro – nunca confie apenas no visual.
Qual é a diferença entre embreagens de mineração do tipo push e pull e por que isso é importante?
As embreagens tipo push são liberadas empurrando os dedos do diafragma para dentro; embreagens tipo pull os puxam para fora. A incompatibilidade do rolamento de desengate ou do garfo destrói instantaneamente ambos os componentes. Confirme o tipo correto na folha de especificações do OEM antes de solicitar qualquer kit.
Com que frequência a folga da embreagem do caminhão de mineração deve ser inspecionada durante a operação?
Inspecione a folga no início de cada turno. Uma folga de 3 mm é a linha de base fria absoluta – se ela desaparecer, a embreagem estará em pré-carga e escorregará sob carga. Verifique novamente após o primeiro ciclo de carregamento e registre o valor.